Forschungsprojekt ReGAIN
Arbeitsgruppen
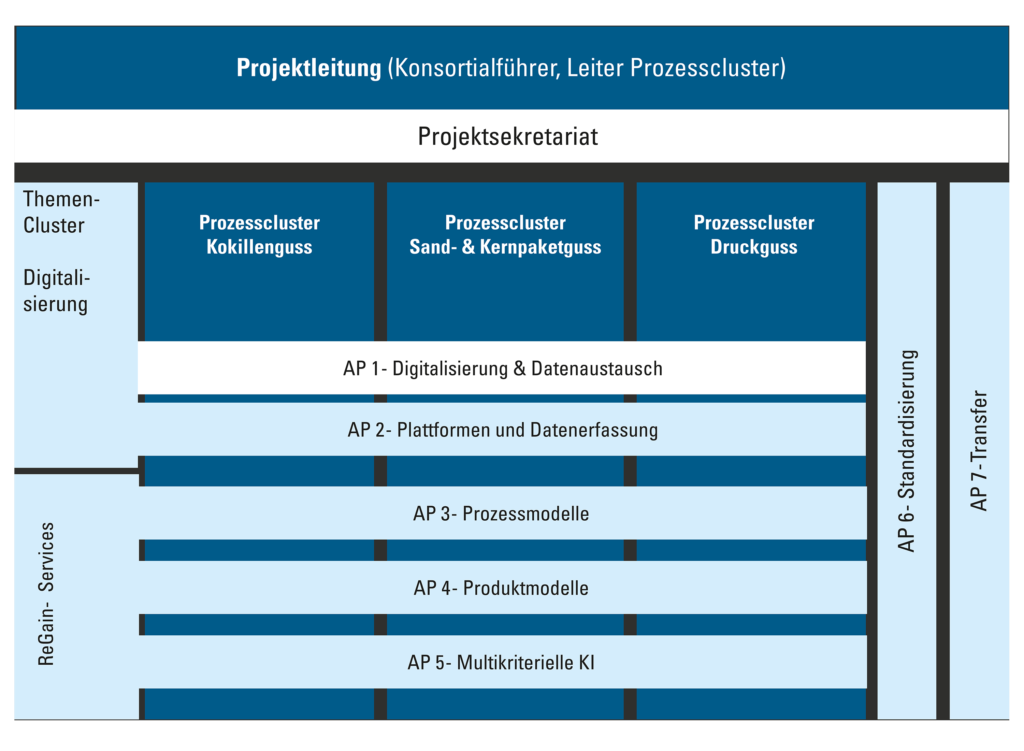
Das ReGAIN-Team ist in Prozess- und Themenclustern organisiert
Das ReGAIN Konsortium setzt sich aus Gießereien, Maschinen- und Anlagenherstellern, Software- und Systementwicklern sowie aus Forschungsinstituten und Verbänden zusammen. Die von den einzelnen, in Prozess- und Themen-Clustern organisierten, Projekte entwickeln in Zusammenarbeit Soft- und Hardwarekomponenten sowie KI-Assistenzsysteme, die im Rahmen des Projektes als Technologiedemonstratoren in den Gießereien in Betrieb genommen werden sollen.
Die Prozesscluster sind auf die unterschiedlichen Gießverfahren spezialisiert und bündeln das Fachwissen in diesen Bereichen. Es gibt drei Prozesscluster:
- PC 1: Sandguss
- PC 2: Kokillenguss
- PC 3: Druckguss
Übergreifend findet in zwei Arbeitsgruppen die Standardisierung und Entwicklung der innerbetrieblichen (OPC UA) und überbetrieblichen (Catena-X) Schnittstellen statt.
Der Transfer in die Anwendung sowie die Übertragung der Ergebnisse in andere Gießereiverfahren wird durch die frühzeitige Erfassung von notwendigen Transfer- und Qualifikationsmaßnahmen und der Entwicklung einer unterstützenden digitalen Lernplattform beschleunigt.
Prozesscluster
3 Bereiche
Prozesscluster „Sandguss“
Details ansehen
Prozesscluster „Sandguss“
Details ansehenDigitale Fertigungskonzepte im Sandguss: Effizienz durch vernetzte Wertschöpfung
Motivation:
Das übergeordnete Ziel des Prozessclusters ist es, die komplexen Produktionssysteme einer Nassgusssand-Maschinenformgießerei zu einem umfassend vernetzten Wertschöpfungssystem zu integrieren und mit der geschaffenen digitalen Transparenz neue digitale Fertigungskonzepte zu realisieren. Diese Technologien ermöglichen eine - gerade in diesem Produktionsumfeld nach wie vor problematische und aufwändige - effektive Verknüpfung von Prozessdaten mit Qualitätsdaten. Nur auf dieser Grundlage ist es möglich, die komplexen und multivariaten Wirkzusammenhänge zwischen den spezifischen Teilprozessen der Gesamtproduktion und der technologischen, wirtschaftlichen und ökologischen Performance der produzierten Gussteile mit Hilfe von datengestützter Prozessoptimierung und -visualisierung zu erschließen und nutzbar zu machen. In der Fertigungsumgebung einer Maschinenformgießerei sind es insbesondere die spezifischen Rahmenbedingungen der Form- und Kernproduktion für die die Entwicklung auf KI- und MachineLearning-Methoden basierenden Modelle zur Vorhersage der Kern- bzw. Formqualität einen ganz entscheidenden Innovationssprung ermöglicht. Die Ergebnisse derartiger Predictionsmethoden, werden in Form von eigens modellierten Assistenzsystemen die Produktion unterstützen. Diese datengestützten Assistenzsysteme bilden somit die Schnittstelle zwischen dem System „Prozess-Gussteil“ und den Prozessverantwortlichen.
Vorgehensweise:
Um die beschriebenen Ziele zu erreichen, werden folgende Schritte im Prozesscluster durchgeführt:
Ein wesentlicher Schritt ist das Erlangen eines zielsetzungsrelevanten Systemverständnisses. Dabei stehen die Teilprozesse Formstoffaufbereitung, Formen und Gießen sowie Kernfertigung im Focus der Arbeiten. Basierend darauf können ReGAIN-Services, die an verschiedenen Schritten der Gießereiprozesskette zum Einsatz kommen, definiert werden.
Die für Maschinenformguss im Nassgusssandverfahren notwendigen Teilprozesse sind vielfältig und untereinander komplex vernetzt. Der multivariate Einfluss dieser Prozesssituation auf die Gussteilqualität kann nur sehr begrenzt analysiert werden. Die konkrete und eindeutige Verbindung zwischen Qualitätsdaten, Teilprozess- und Gesamtprozesseinstellungen ist nicht oder nur vergleichsweise ungenau gegeben.
Eine durchgehend digitalisierte Prozesskette der oben beschriebenen Teilprozesse kann nur dann erreicht werden, wenn intelligente Systeme zur vollständigen und eindeutigen Rückverfolgbarkeit und Zuordenbarkeit von Sandkernen, Sandform und Gussteilen sowie zur automatisierten Fehlererkennung entwickelt und miteinander verknüpft werden. Bei der Kerncodierung wird hierbei von jedem produzierten Sandkern über ein Oberflächenscanverfahren ein Fingerabdruck generiert, der dann mit den Daten aus seinem Herstellungsprozess verknüpft wird. Die Sandform wird durch ein eigens entwickeltes Roboterwerkzeug so markiert, dass an jedem produzierten Gussteil diese Markierung abgebildet, nach dem Ausformen des Gussteils ausgelesen und mit allen relevanten Daten der genannten Teilprozesse einschließlich der Kerndaten verknüpft werden kann. Schließlich wird eine auf bildanalytischen Methoden basierende Verfahrensweise zur objektiven und quantitativen Erfassung von Oberflächenungänzen entwickelt.
Die Präzision der Analyse der anliegenden Wirkzusammenhänge erfordert eine hohe Datendichte entlang der zu betrachtenden Prozesskette. Parallel zur Entwicklung der Rückverfolgungs- und Qualitätserfassungsmethoden erfolgt der Aufbau, die Verifizierung und Validierung der dafür notwendigen Infrastruktur zur Datenakquise. Auf der Grundlage der Analyse bestehender betrieblicher Datenstrukturen- und managementsysteme der Gießerei werden gemeinsam mit allen Projektpartnern des Clusters die genauen Datenanforderungen für die ReGAIN-Services definiert. Insbesondere müssen die genannten Teilprozesse ggf. mit geeigneter Sensorik nachgerüstet und bestehende Sensorik auf ihren Mehrwert für die zu erreichende Zielsetzung evaluiert werden. Die unmittelbar folgende kontinuierliche Erfassung der definierten Daten ermöglicht im Weiteren explorative Datenanalysen. Diese wiederum bilden die Grundlage für die Entwicklung der ReGAIN Services für das Produktionssystem Maschinenformguss.
Die Services bestehen neben dem gesamten Datenakquisitions- und managementsystemen aus Predictionsmodellen, die auf der Grundlage geeigneter Maschinellen Lernverfahren wie beispielsweise Neuronale Netzwerke oder Deep-Learning entwickelt werden. Auf Basis der Daten werden darauffolgend die KI-Modelle entwickelt. Die Prozessdaten werden verwendet, um maschinellen Lernalgorithmen, neuronalen Netzwerken und Deep Learning Algorithmen zur Erstellung intelligenter Systeme zu entwickeln. Die zu entwickelnden KI-Modelle sind:
- KI-Modell zur Beurteilung der Formstoffaufbereitung und der Formstoffeigenschaften,
- KI-Modell für die Vorhersage der Qualität der verdichteten Form,
- KI-Modell für die Vorhersage der Kernqualität bezogen auf optisch erkennbare Ungänzen,
- KI-Modell zur Vorhersage der Gussteilqualität in Bezug auf (formstoffbedingte) Oberflächenfehler.
Zusätzlich werden folgende Modelle für die vollständige Datenakquise benötigt:
- KI-Modell für die Erkennung und Klassifizierung von Oberflächenfehlern am Gussteil,
- KI-Modell zur Lokalisierung und Quantifizierung der individuellen Gussteilmarkierungen.
Produktiv werden diese Modelle anschließend dann, wenn sie mit geeigneten mathematischen Optimierungsverfahren und Domänenwissen zu einem Entscheidungsunterstützungs- oder besser Assistenzsystem kombiniert werden. Die Assistenzsysteme dienen dazu, verschiedene Stakeholder wie beispielsweise Prozessingenieure oder aktive Prozessführer bei der Überwachung und Planung der Produktionssysteme zu unterstützen und die Ergebnisse der einfach, intuitiv und leicht verständlich darzustellen.
Als übergeordnetes Ziel wird angestrebt, die Modelle so zu kombinieren, dass eine multikriterielle Bewertung der Prozesse hinsichtlich einer prozessrelevanten und einer gussteilrelevanten Qualität möglich wird.
Die über das Assistenzsystem zu entwickelnde Steuermethoden werden dazu derart an die individuellen Randbedingungen in Gießereien angepasst, dass trotz der herrschenden Herausforderungen (Messungenauigkeiten, nicht online erfassbare Einflussparameter, nicht exakt quantifizierbare Zusammenhänge etc.) ein stabiler und robuster Prozess sichergestellt wird. Dies wird durch drei wesentliche Entwicklungssäulen erreicht:
- Verfügbarkeit einer robusten und durchgängigen Datenerfassung und vollständige Rückverfolgbarkeit für jedes Gussteil,
- Einteilung des Produktionssystems in selbstlernende Teilprozesssysteme, verknüpft durch einen übergeordneten Prozess-Supervisor,
- Entwicklung des übergeordneten Prozess-Supervisors als Assistenzsystem, das für die Teilprozesssysteme durch die Kombination von Domänenwissen mit maschinellen Lernmethoden optimale Prozesseinstellungen Handlungsempfehlungen als Entscheidungshilfen für die Prozessverantwortlichen verfügbar macht.
Ergebnis:
Zur Erreichung der übergeordneten Ziele werden im Projekt (i) standardisierte Datenmodelle mit zugehörigen Schnittstellen für CATENA-X geschaffen, (ii) KI- und Simulationsansätze zur Optimierung multipler Zielgrößen für Gießereiprozesse und Produktionssysteme, insbesondere zur Steigerung der Resilienz und der Verbesserung des CO2-Footprint erarbeitet, und ein KI-App Ökosystem zur föderierten ML- und Datenanalytik entwickelt sowie (iii) die Ergebnisse in eine branchenweite und -übergreifende OPC UA Standardisierung und den Technologietransfer überführt. Zur Erreichung dieser Ziele werden folgende wissenschaftliche und technische Arbeitsziele im Prozesscluster verfolgt:
Teilziel des Vorhabens ist die Entwicklung einzelprozessspezifischer und prozessübergreifender KI- und Simulationsansätze, um multiple Zielgrößen zu optimieren und eine effektive Nutzung der gewonnenen Prozessdaten zu gewährleisten. Fokus liegt hier darauf, neben den ökonomischen und qualitativen Kriterien, für die Gestaltung und Optimierung von Prozessen ebenfalls die ökologische Perspektive in Richtung Ressourcen- und Energieeffizienz (z.B. CO2-Footprint) zu berücksichtigen. Durch die Optimierung der Zielgrößen können Prozesse, sowie die gesamte Prozesskette effizienter im Hinblick auf Prozessstabilität und Energie- und Ressourceneffizienz ausgelegt werden. Gleichzeitig ermöglichen die Ansätze eine flexible und resiliente Gestaltung und den Betrieb der Prozesse und Prozessketten. Die entwickelten Ansätze werden in Assistenzsysteme und App-Umgebungen eingegliedert, um eine barrierefreie Nutzung zu ermöglichen.
Das Ziel der im Prozesscluster Sandguss laufenden Aktivitäten ist es, den Bedarf an Effizienzsteigerung, Qualitätsverbesserung und Nachhaltigkeit in der Produktion von Gussteilen im Sandgussverfahren zu adressieren. Im Fokus stehen dabei aktuelle Defizite wie die unzureichende Rückverfolgbarkeit zielgrößenrelevanter Produktionsparameter aus bestehenden Anlagen und mobilen Messstellen, die fehlende datengetriebene Prozessoptimierung und die begrenzten digitalen Möglichkeiten zur Qualitätskontrolle. Im Rahmen dieser Zielsetzung werden Digitalisierungslösungen entwickelt und für die Implementierung in Gießereien in der Gießereiindustrie vorbereitet. Diese Technologien ermöglichen eine lückenlose Rückverfolgbarkeit, i.e. Zuordnung von Produktionsparametern durch Kennzeichnung und Rückverfolgung von Bauteil-, Sandform- und Kernparametern zu jedem Gussteil. Wesentliche Elemente des adressierten Produktionsprozesses sind Formstoffaufbereitung, maschineller Formprozess, Kernschießprozess sowie externe Einflüsse und zeitliche Faktoren. Parallel dazu werden Methoden zur digitalen optischen Erfassung von Rückverfolgungscodes auf Guss- wie auch auf Sandkernoberflächen sowie von qualitätsrelevanten Fehlern und Ungänzen auf Kern- und Gussoberflächen entwickelt. Die effektive Verknüpfung von Prozessdaten mit Qualitätsdaten erlaubt dann konsequenterweise eine datengetriebene Prozessoptimierung im Hinblick auf eine stabile und robuste Auslegung der angesprochenen Prozesse, die auch zukünftigen Anforderungen an Energie- und Ressourceneffizienz genügen.
Im Fokus der Projektarbeit des Clusters liegen die Prozesse der Formstoffaufbereitung, sowie der Form- und Kernherstellung. Hier wirken nach wie vor hochrelevante Einflussgrößen, deren komplexes Zusammenwirken in Bezug auf eine finale Gussteilqualität für die Erreichung der Projektziele nur unzureichend bekannt ist. Auf der Grundlage einer vollständigen Datenverfügbarkeit werden mittels Maschineller Lernverfahren digitale Prozessmodelle entwickelt, die Qualitätsprognosen zu Prozesszielgrößen und letztlich zu spezifischen gussteilbezogenen Qualitätsfeatures erlauben. Die Berechnung prognosebasierter Optimierungsmöglichkeiten und deren Verknüpfung mit verfügbarem Domänenwissen stellt mit der Entwicklung von präventiven Handlungsempfehlungen für das verantwortliche Maschinenpersonal zur Verfügung.
Die Ergebnisse richten sich an Gießereien, die Gussteile im Sandgussverfahren herstellen, einschließlich Aluminium-, Eisen- und Stahlgießereien, sowie an Unternehmen, die sich mit der Weiterentwicklung von Produktionsprozessen und Qualitätsmanagement im Allgemeinen beschäftigen. Die im Projekt entwickelten Methoden und Technologien werden so gestaltet, dass sie im Rahmen der Gießereifertigungstechnik übertragbar und verallgemeinerbar sind. Ein wichtiger Aspekt in diesem Zusammenhang ist die enge Zusammenarbeit der Projektpartner, die letztendlich sicher stellt, dass die entwickelten Lösungen den Anforderungen an Praxisnähe, Adaptierbarkeit und betrieblicher Nutzbarkeit genügen.
Leitung des Teilvorhabens:
Hochschule für angewandte Wissenschaften Kempten
Kooperationspartner:
- PINTER GUSS GmbH
- Hochschule für angewandte Wissenschaften Kempten – IPI
- Hochschule für angewandte Wissenschaften Kempten – 3Dvisionlab
- CMO-SYS GmbH
- MAGMA Gießereitechnologie GmbH
- BREOS GmbH
Prozesscluster „Kokillenguss“
Details ansehen
Prozesscluster „Kokillenguss“
Details ansehenEffizienter Kokillenguss durch
optimierte Schmelzen und
intelligente Prozess-steuerung
Motivation:
Um die Qualität von Gussbauteilen im Kokillenguss nachhaltig zu verbessern, spielt die Erzeugung hochqualitativer Schmelzen eine zentrale Rolle. Dieser Aspekt gewinnt besonders durch den zunehmenden Einsatz von Sekundärlegierungen an Bedeutung, da hier detailliertes Wissen über die relevanten Prozessparameter unerlässlich ist. Neben der Verbesserung der Bauteilqualität steht auch die Reduzierung des Energieverbrauchs durch eine optimierte Prozessführung im Fokus. Eine erhöhte Prozessdatendichte ermöglicht es, Systeme zu entwickeln, die in der Lage sind, komplexe Zusammenhänge zu analysieren und gezielte Handlungsempfehlungen zu geben. Dabei werden nicht nur Qualitätsparameter der Gussprozesse berücksichtigt, sondern auch der Energieverbrauch und der damit verbundene CO2-Fußabdruck, um den Anforderungen an eine ressourceneffiziente und umweltfreundliche Produktion gerecht zu werden und somit ebenfalls rechtlichen Anforderungen nachzukommen.
Vorgehensweise:
Um die beschriebenen Ziele zu erreichen, werden folgende Schritte im Prozesscluster durchgeführt:
Ein wesentlicher Schritt ist das Erlangen eines umfangreichen Systemverständnisses. Hierfür werden Vorort-Begehungen der Anlagen bei den Projektpartnern Pinter Guss und LGL durchgeführt. Dabei steht die Aluminium-Kokillenguss-Prozesskette im Vordergrund. Basierend darauf können ReGAIN-Services, die an verschiedenen Schritten der Gießereiprozesskette zum Einsatz kommen, definiert werden.
Um eine präzisere Analyse der komplexen Zusammenhänge zu ermöglichen, wird eine hohe Datendichte entlang der gesamten Prozesskette benötigt. Daher wird im nächsten Schritt die dafür notwendige Infrastruktur zur Datenakquise aufgebaut und getestet. Dieser Prozess beginnt mit der Festlegung der Datenanforderung. Gemeinsam mit allen Projektpartnern werden die genauen Datenanforderungen für die ReGAIN-Services definiert, wie beispielsweise die Spezifikation der zu sammelnden Datentypen, -formate und -frequenzen für Prozess-, Qualitäts- und Energiedaten. Die Projektpartner Pinter Guss, LGL und die Universität Kassel GTK führen die Datenerfassung durch.
Um erste Erkenntnisse über die Daten zu bekommen, wird im Anschluss eine explorative Datenanalyse durchgeführt. Die Daten bilden die Grundlage für die Entwicklung der ReGAIN Services.
Auf Basis der Daten werden darauffolgend die KI-Modelle und Simulationen entwickelt. Die Prozessdaten werden verwendet, um maschinellen Lernalgorithmen, neuronalen Netzwerken und Deep Learning Algorithmen zur Erstellung intelligenter Systeme zu entwickeln. Die geplanten KI-Modelle sind:
- KI-Modell für die Vorhersage von Produktionsstillständen
- KI-Modell für die Steuerung des Impeller-Prozesses
- KI-Modell zur Vorhersage der Gussteilqualität
- KI-Modell für die Vorhersage der Schmelzezusammensetzung während Zulegierung, Veredelung und Kornfeinung
- KI-Modell zur Anlayse und Optimierung der Röntgenprüfung
- KI-Modell für die Inline-Prozessoptimierung durch Kombination optischer Oberflächenprüfung mit Röntgenprüfungen
Neben den KI-Modellen werden ebenfalls simulative Ansätze entwickelt. Die Ansätze werden verwendet, um den Energieverbrauch in den Prozessen und Prozessketten simulativ abzubilden. Dies ermöglicht eine fundierte ökologische Bewertung der Prozesse, insbesondere die Berechnung des CO2-Footprints. Mithilfe der simulativen Ansätze soll der Einfluss verschiedener Systemkonfigurationen (z.B. Photovoltaik, zukünftige Produktionsanlagen) und Produktionssteuerungen in Anhängigkeit der Verfügbarkeit erneuerbarer Energien auf den gussteilspezifischen CO2Footprints untersucht werden.
Der letzte Schritt ist die Implementierung eines Entscheidungsunterstützungssystems. Hierfür werden die sogenannten ReGAIN-Services entwickelt. Die Services umfassen neben der reinen Modellierung ein Assistenzsystem für die Anwender. Die Assistenzsysteme dienen dazu, verschiedene Stakeholder wie beispielsweise die Werker bei der Überwachung und Planung der Produktionssysteme zu unterstützen und die Ergebnisse der Modellierungen einfach, visuell darzustellen. Als übergeordnetes Ziel wird angestrebt, die Modelle so zu kombinieren, dass eine multikriterielle Bewertung der Prozesse möglich wird. Dadurch können die Zielgrößen Prozessqualität sowie Energieeffizienz und Umweltwirkungen simultan optimiert werden, um ein ganzheitliches Optimum zu erreichen.
Ergebnis:
Zur Erreichung der übergeordneten Ziele werden im Projekt (i) standardisierte Datenmodelle mit zugehörigen Schnittstellen für CATENA-X geschaffen, (ii) KI- und Simulationsansätze zur Optimierung multipler Zielgrößen für Gießereiprozesse und Produktionssysteme, insbesondere zur Steigerung der Resilienz und der Verbesserung des CO2-Footprint erarbeitet, und ein KI-App Ökosystem zur föderierten ML- und Datenanalytik entwickelt sowie (iii) die Ergebnisse in eine branchenweite und -übergreifende OPC UA Standardisierung und den Technologietransfer überführt. Zur Erreichung dieser Ziele werden folgende wissenschaftliche und technische Arbeitsziele im Prozesscluster verfolgt:
Teilziel des Vorhabens ist die Entwicklung einzelprozessspezifischer und prozessübergreifender KI- und Simulationsansätze, um multiple Zielgrößen zu optimieren und eine effektive Nutzung der gewonnenen Prozessdaten zu gewährleisten. Fokus liegt hier darauf, neben den ökonomischen und qualitativen Kriterien, für die Gestaltung und Optimierung von Prozessen ebenfalls die ökologische Perspektive in Richtung Ressourcen- und Energieeffizienz (z.B. CO2-Footprint) zu berücksichtigen. Durch die Optimierung der Zielgrößen können Prozesse, sowie die gesamte Prozesskette effizienter im Hinblick auf Prozessstabilität und Energie- und Ressourceneffizienz ausgelegt werden. Gleichzeitig ermöglichen die Ansätze eine flexible und resiliente Gestaltung und den Betrieb der Prozesse und Prozessketten. Die entwickelten Ansätze werden in Assistenzsysteme und App-Umgebungen eingegliedert, um eine barrierefreie Nutzung zu ermöglichen.
Fokus im Bereich des Prozessclusters Kokillenguss liegt hierbei vor allem auf dem Bereich des Prozessschrittes Schmelzen. Für eine nachhaltige Verbesserung der Qualität von Gussbauteilen im Kokillenguss ist die Herstellung hochqualitativer Schmelzen ein bedeutendes Thema. Dieser Aspekt wird zunehmend durch den steigenden Einsatz an Sekundärlegierungen, für die das Wissen über die Prozessparameter weiter an Bedeutung gewinnt, verstärkt. Neben der Qualität steht dabei auch eine Optimierung des Energieverbrauchs durch eine ideale Prozessführung im Fokus. Durch die Erzeugung einer hohen Prozessdatendichte wird es möglich werden, Systeme zu entwickeln, welche die komplexen Zusammenhänge analysieren und Handlungsempfehlungen bieten. Als weitere Zielgröße werden neben den Qualitätsparametern der Prozesse ebenfalls die Energievierbräuche und der daraus resultierende CO2-Footprint berücksichtigt. Durch die Anforderungen des europäischen „Green Deal“ und die Bestrebungen in den Lieferkettengesetzen zur Einbindung eines CO2-Fußabdruckes in die Kriterien des Beschaffungsprozesses, ist eine Verbesserung der dynamischen Energiesimulation einzelner Produkte erforderlich. Hieraus ergeben sich zum einen als Arbeitsziele die Akquise der notwendigen Datenbasis für die Bewertung und die daraus resultierende Detaillierung der Energiemanagementsysteme. Diese Daten werden verwendet, um simulativ die Energievierbäuche in den Prozessen und Prozessketten abzubilden und daraus eine ökologische Bewertung (CO2-Footprint) abzuleiten. Übergeordnetes Ergebnis ist die Kombination der Modelle zur multikriteriellen Bewertung der Prozesse. Hierdurch können die Zielgrößen Prozessqualität und Energieeffizienz/Umweltwirkungen gleichzeitig verbessert werden, um ein ganzheitliches Optimum zu finden.
Leitung des Teilvorhabens:
TU Braunschweig – Institut für Werkzeugmaschinen und Fertigungstechnik IWF
Kooperationspartner:
- PINTER GUSS GmbH
- Uni Kassel – GTK
- IDECO GmbH
- HEITEC PTS GmbH
- Fraunhofer IFF
- Fraunhofer IIS
- BREOS GmbH
- bridgefield GmbH
- LGL GmbH
Prozesscluster „Druckguss“
Details ansehen
Prozesscluster „Druckguss“
Details ansehenGezielte Erstarrung für maximale
Bauteilqualität im Druckguss
Motivation:
Im Prozesscluster Druckguss ist die Gewährleistung fehlerfreier Gussbauteile maßgebend durch die Erstarrungsbedingungen der Schmelze beeinflusst. Die Gewährleistung der bauteilspezifischen, gerichteten Erstarrung, trotz äußerer Einflüsse durch Einhaltung reproduzierbarer, lokaler Formtemperaturverläufe, ist folglich ein wesentlicher qualitätsbestimmender Faktor. Die lokale gewünschte Formoberflächentemperatur soll durch Einsatz eines KI-gestützten und gezielten Trennstoff-Auftrags geregelt werden. Dieser erfolgt automatisiert nach jedem Abguss und kann bei Kenntnis der lokalen Temperaturverteilung den Temperaturhaushalt der Form gezielt beeinflussen. Neben der Formtemperatur soll durch die gezielte Beeinflussung des Trennstoffauftrags ebenfalls die prozesssichere Entformung der Bauteile auf Grundlage einer sensorbasierten Prozessüberwachung sichergestellt werden. Hierzu ist es erforderlich, geeignete Sensorik in aber auch außerhalb der Formkavität einzubringen, sowie die zugehörigen Schnittstellen zu entwickeln. Die aufgenommenen Daten werden mit den Maschinen- und Peripheriedaten sowie den Prozessdaten bauteilbezogen mittels einer KI analysiert und Parameter für den Sprühprozess berechnet. Zusatznutzen liegt in der Optimierung des Minimalmengen-Sprühens und dem Einsatz als Assistent bei der Sprühdüseneinrichtung sowie in der Nachverfolgbarkeit und Prädiktion von latent eintretenden Qualitätsungänzen und Temperaturdrifts. Neben der Optimierung des Temperaturhaushalts in Wechselwirkung mit dem Trennstoffauftrag werden zudem ganzheitlich wirkende KI-basierte Assistenzsysteme entwickelt, die sowohl den Prozess (Predictive Quality) als auch das Produktionssystem (Predictive Maintenance) berücksichtigen, um die gewünschte multikriterielle Optimierung des Druckgussprozesses erreichen zu können. Zudem besteht ein Schwerpunkt in der Entwicklung einer Methodik zur Speicherung von „menschlichen Erfahrungswerten“ und „geometrisch-technischen Wechselwirkungen“, um diese für das Modelltraining und die Einschränkung der Aktionsräume von KI-basierten Assistenzsystemen zu nutzen.
Vorgehensweise:
Das UAP „Druckguss“ unterteilt sich in zwei Hauptbereiche. In einem Abschnitt wird die Prozessoptimierung durch KI-gestützte Verfahren untersucht. In einem zweiten Abschnitt erfolgt die Entwicklung von KI-Assistenzsystemen zur Optimierung der Produktion (Predictive Quality) sowie des Produktionssystems (Condition Monitoring und Predictive Maintenance).
Im ersten Abschnitt wird in enger Zusammenarbeit mit der Wollin GmbH ein Versuchsaufbau, einschließlich Forschungswerkzeug in Kooperation mit AWEBA, konzipiert, mit dem eine KI-Modell Entwicklung für den Trennstoffauftrag im Druckguss ermöglicht werden soll. Anhand der daraus gewonnen Informationen soll ein zweites Modell, basierend auf dem Modell für das Sprühen, die Prozesssicherheit der Entformung der Bauteile gewährleisten. Hierfür werden Anhand von zusätzlich ermittelten Sensordaten, wie bspw. Auswerferkräften und Kavitätssensoren, bauteilspezifische Prognosen erzeugt, welche helfen sollen den Prozess zu optimieren. Des Weiteren soll mittels einer Kombination aus numerischer Simulation und künstlicher Intelligenz der Umfang der von der Maschine bereitgestellten Daten minimiert und ein möglichst generisches ML-Modell ermöglicht werden, welches nach einer kurzen Anlernphase auf jeder Druckgussmaschine einsatzfähig sein soll, sofern die benötigten Prozessdaten vorliegen. Nach Abschluss der Erprobung in der Forschungsgießerei des ifs im Leichtmetallzentrum Soltau, sollen die genannten Modelle in einer Beta-Phase in einem realen Produktionsumfeld bei der G.A. Röders GmbH & Co. KG validiert werden. Sobald die Validierung zu befriedigenden Ergebnissen führt sollen die beiden Modelle zu einem cloudbasiertem Gesamtsystem kombiniert werden, auf welches Gießereien über die mit der BREOS GmbH entwickelte BREOS CORE Plattform zugreifen können.
In einem weiteren Teilprojekt werden zunächst Anforderungen für Visualisierungen und Funktionen für die KI-Assistenzsysteme zur Optimierung der Produktion und für Predictive Maintenance formuliert. Produktionsbegleitend werden Maschinen-, Prozess- und Qualitätsdaten in mehreren Druckgießereien erfasst und einer geeigneten Vorverarbeitung unterzogen. Neben Maschinen-, Prozess- und Qualitätsdaten werden zudem umfangreich Daten für die Verbesserung der ganzheitlichen Effizienz sowie des CO2-Footprints des Druckgussprozesses erfasst und verarbeitet. Die Daten werden in für die unterschiedlichen Arbeitsplätze und Ausbildungsstände in der Gießerei aufbereitet und den Mitarbeitenden der Druckgießereien sowie Experten für Prozess- und Produktionssystem zur Verfügung gestellt. Diese sichten die Prozess- und Qualitätsdaten und leiten geeigneten Maßnahmen zur Verbesserung der Prozesse der Produktion ab. Sie dokumentieren Erkenntnisse und Ergebnisse in den in Arbeitspaket 2 zu entwickelnden Semantiken und Ontologien und beteiligen sich so an der Vorbereitung der Datenbestände für die Entwicklung der ML- und KI-Modelle, sowie deren Konditionierung durch entsprechendes Erfahrungs- und Expertenwissen.
Die erarbeiteten Datensätze, bestehend aus Primärdaten, Tags und Expertenwissen, werden in der zu entwickelnden Semantik / Ontologie, zu Trainingsdatensätzen für die Entwicklung der ML- und KI-basierenden Assistenzsystemen zusammengefasst. Abschließend werden prototypische Assistenzsysteme zur Unterstützung der Mitarbeiter/innen bei der Prozessoptimierung des Druckgießprozesses entwickelt.
Ergebnis:
Zur Erreichung der übergeordneten Ziele werden im Projekt (i) standardisierte Datenmodelle mit zugehörigen Schnittstellen für CATENA-X geschaffen, (ii) KI- und Simulationsansätze zur Optimierung multipler Zielgrößen für Gießereiprozesse und Produktionssysteme, insbesondere zur Steigerung der Resilienz und der Verbesserung des CO2-Footprint erarbeitet, und ein KI-App Ökosystem zur föderierten ML- und Datenanalytik entwickelt sowie (iii) die Ergebnisse in eine branchenweite und -übergreifende OPC UA Standardisierung und den Technologietransfer überführt. Zur Erreichung dieser Ziele werden folgende wissenschaftliche und technische Arbeitsziele im Prozesscluster verfolgt:
Im Themenschwerpunkt des Prozessclusters Druckguss sollen KI-Modelle zur Prozessoptimierung, insbesondere der Verbesserung des Temperaturhaushalts im Zusammenhang mit dem Trennmittelauftrag, sowie KI-Modelle für Predictive Quality entwickelt werden. Neben dem Prozess soll zudem das Produktionssystem betrachtet werden, indem KI-Modelle für ausgewählte Predictive Maintenance Anwendungsfälle entwickelt werden sollen. Durch die Zusammenarbeit der Partner in diesem Arbeitspaket werden Synergien geschaffen, um ein umfassendes Verständnis der Prozesse und deren Optimierungspotenziale zu erlangen. Die Integration der verschiedenen KI-Modelle und Ansätze ermöglicht eine prozessübergreifende Betrachtung und Steuerung der Gussteilproduktion. Dadurch soll ein signifikanter Beitrag zur Qualitätssicherung und Effizienzsteigerung in der Gussteilfertigung geleistet werden. Die erstellten KI-Modelle werden als Demonstrator-Apps in die BREOS CORE Plattform implementiert und entsprechende Ergebnisse visualisiert.
Zusätzlich sollen mit modellbasierter Gießsimulation KI-gestützte Simulationen und Optimierungen ermöglicht werden, um sowohl die Qualität der Produkte als auch den Energieverbrauch zu optimieren. Eine innovative App wird in Zusammenarbeit der Arbeitspakete 3.5 und 4.1 entwickelt, um komplexe Simulationsergebnisse für den Einsatz in der Fertigung aufzubereiten und bereitzustellen.
Leitung des Teilvorhabens:
TU Braunschweig – Institut für Füge und Schweißtechnik ifs
Kooperationspartner:
- G. A. Röders GmbH & Co. KG
- insightfabrix solutions GmbH
- Wollin GmbH
- Uni Kassel – GTK
- MAGMA Gießereitechnologie GmbH
- BREOS GmbH
- bridgefield GmbH
- ae group ag
- Julius Schüle Druckguss GmbH
- Bühler AG
- AWEBA Werkzeugbau GmbH
Digitalisierung und Schnittstellen
3 Bereiche
Themencluster „Digitalisierung“
Details ansehen
Themencluster „Digitalisierung“
Details ansehenDatengetriebene Gießerei: Mehr Effizienz und weniger Fehler durch digitale
Vernetzung
Motivation:
Die Digitalisierung ist ein zentraler Hebel, um die Gießereiindustrie effizienter, flexibler und zukunftsfähiger zu gestalten. Im Cluster Digitalisierung verfolgen wir das Ziel, Daten aus einer Vielzahl von Quellen zusammenzuführen und gezielt nutzbar zu machen, um so umfassende Transparenz in den komplexen Produktionsprozessen zu schaffen. Diese konsolidierte Datenbasis schafft nicht nur die Grundlage für präzise Analysen und prädiktive Wartung, sondern ebnet den Weg für eine neue Qualität in der Effizienz und Fehlerminimierung. Damit diese Potenziale voll ausgeschöpft werden können, liegt ein besonderer Fokus auf der Förderung von Interoperabilität zwischen den Systemen und Standards wie OPC-UA und der EDC aus dem CATENA-X Projekt. Die Integration solcher Standards ermöglicht es, starre Strukturen aufzubrechen und adaptive, vernetzte Systeme zu schaffen, die flexibel auf wechselnde Anforderungen und Marktentwicklungen reagieren können. Cloud-Plattformen, wie etwa BREOS Core, bieten die technologische Basis, um solche Daten intelligent zu verarbeiten und Erkenntnisse nutzbar zu machen, was die Gießereiindustrie einen entscheidenden Schritt näher an die ökologische und wirtschaftliche Zukunftsfähigkeit im Sinne des European Green Deal bringt.Vorgehensweise:
Im Rahmen des Themenclusters Digitalisierung werden bestehende Standards und Technologien auf die spezifischen Anforderungen der Gießereiindustrie angepasst und weiterentwickelt, um einen umfassenden Datenaustausch innerhalb und zwischen Unternehmen in Europa zu ermöglichen. Ein zentraler Schwerpunkt liegt hierbei auf der Weiterentwicklung und Anpassung des OPC-UA-Standards für den Gießereibereich, der als Rückgrat für einen robusten, verlässlichen Datenaustausch dient. Durch die Verfeinerung bestehender Ansätze und die Integration branchenspezifischer Anforderungen wird eine Basis für eine nahtlose, vernetzte Kommunikation geschaffen, die langfristig den Aufbau eines europaweiten Ökosystems fördert. Darüber hinaus werden im Projekt Use Cases von CATENA-X gezielt für den Kontext der Gießereiindustrie erweitert. Diese Anwendungsfälle ermöglichen es, komplexe Produktionsdaten entlang der Wertschöpfungskette auszutauschen und für die Optimierung von Fertigungsprozessen nutzbar zu machen. Dies stärkt nicht nur die Transparenz und Flexibilität innerhalb der Produktionssysteme, sondern unterstützt auch die gesamte Branche dabei, resilienter und nachhaltiger auf zukünftige Herausforderungen zu reagieren. Ein weiterer wichtiger Baustein ist der Einsatz von Cloud-Systemen wie BREOS Core, die eine Plattform für die Aggregation, Verarbeitung und Analyse großer Datenmengen bereitstellen. Diese Systeme fungieren als flexible Grundlage für die Entwicklung und Integration intelligenter KI-Modelle, die auf die spezifischen Anforderungen der Gussteilfertigung zugeschnitten sind. BREOS Core schafft dabei eine Umgebung, in der innovative Algorithmen zur Qualitätssteigerung und zur Effizienzverbesserung eingesetzt und weiterentwickelt werden können. Durch die Verbindung dieser Ansätze und die enge Zusammenarbeit zwischen den Partnern im Projekt entstehen Synergien, die zur Entwicklung neuer, digital gestützter Fertigungskonzepte führen. Diese Arbeit legt den Grundstein für ein vernetztes, europaweites Ökosystem in der Gießereiindustrie, das die Branche nicht nur im Sinne des European Green Deal ökologisch nachhaltiger macht, sondern auch ihre internationale Wettbewerbsfähigkeit langfristig stärkt.Ergebnis:
Zur Erreichung der übergeordneten Ziele werden im Projekt (i) standardisierte Datenmodelle mit zugehörigen Schnittstellen für CATENA-X geschaffen, (ii) KI- und Simulationsansätze zur Optimierung multipler Zielgrößen für Gießereiprozesse und Produktionssysteme, insbesondere zur Steigerung der Resilienz und der Verbesserung des CO2-Footprint erarbeitet, und ein KI-App Ökosystem zur föderierten ML- und Datenanalytik entwickelt sowie (iii) die Ergebnisse in eine branchenweite und -übergreifende OPC UA Standardisierung und den Technologietransfer überführt. Zur Erreichung dieser Ziele werden folgende wissenschaftliche und technische Arbeitsziele im Prozesscluster verfolgt: Im Themencluster Digitalisierung wird der Fokus auf praxisnahe Lösungen gelegt, die den gesamten Produktionsprozess der Gießereiindustrie nachhaltig optimieren. Ein zentraler Bestandteil ist die Entwicklung und Nutzung standardisierter Datenmodelle und Schnittstellen für CATENA-X, die eine einheitliche Datenbasis schaffen und den Datenaustausch über verschiedene Produktionssysteme hinweg ermöglichen. Diese Standardisierung fördert die Implementierung spezifischer Use Cases, etwa zur Echtzeitüberwachung von Produktionsdaten oder zur Optimierung von Logistikketten durch verlässliche und kompatible Datenflüsse. Ergänzend dazu wird ein KI-App-Ökosystem aufgebaut, das föderierte Datenanalysen und maschinelles Lernen in der Gießereiindustrie unterstützt. Mit diesem Ökosystem können Prozesseffizienz, Resilienz und CO2-Reduktion gezielt verbessert werden. Cloud-Plattformen wie BREOS Core bieten hier eine technologische Basis zur flexiblen Verarbeitung großer Datenmengen und zur Anwendung spezieller KI-Modelle, wodurch Unternehmen ihre Produktionsprozesse datenbasiert und dynamisch an neue Anforderungen anpassen können. Durch die Integration von Standards wie OPC-UA und CATENA-X werden adaptive Systeme gefördert, die flexibel auf Prozessänderungen reagieren und eine robuste Produktionssteuerung ermöglichen. Diese intelligenten Assistenzsysteme helfen dabei, Produktionsprozesse zu stabilisieren und in Echtzeit anzupassen, was zur Optimierung der Qualität und zur Verbesserung der Energie- und Ressourceneffizienz beiträgt. Insgesamt schafft das Cluster Digitalisierung die Grundlage für eine resiliente und ressourcenschonende Produktionsstruktur, die auf die Anforderungen der Gießereiindustrie zugeschnitten ist und gleichzeitig zur Verwirklichung der Ziele des European Green Deal beiträgt.Leitung des Teilvorhabens:
BREOS GmbH
Kooperationspartner:
- TU-BS ifs
- TU-BS iwf
- Uni Kassel – GTK
- PINTER GUSS GmbH
- Fraunhofer IFF
- bridgefield GmbH
- HEITEC PTS GmbH
- CMO-SYS GmbH
- Hochschule für angewandte Wissenschaften Kempten – IPI
- Hochschule für angewandte Wissenschaften Kempten – 3Dvisionlab
- VDMA e.V.
- insightfabrix solutions GmbH
Schnittstelle „OPC UA“
Details ansehen
Schnittstelle „OPC UA“
Details ansehenEffiziente Datenkommunikation in der Industrie: Die Rolle von OPC UA
Motivation:
Die Digitalisierung der Gießereiindustrie eröffnet erhebliche Potenziale zur Nutzung von Daten für die Prozessoptimierung und Qualitätssteigerung. Durch den Einsatz fortschrittlicher Technologien wie Künstlicher Intelligenz (KI) können aus diesen Daten substanzielle Mehrwerte generiert werden. Eine standardisierte Datenschnittstelle würde die Breite und Diversität der Einsatzmöglichkeiten erweitern und somit ein höheres Maß an Flexibilität und Resilienz bei der Optimierung der Gießereiprozesse ermöglichen. Im Rahmen des Teilprojekts werden auf Basis der OPC UA-Technologie digitale Schnittstellen für Betriebsdaten der Gießerei entwickelt, die als Grundlage für darauf aufbauende, KI-gestützte Prozessketten dienen. Diese Schnittstellen werden als Open Source-Industriestandard veröffentlicht, um eine breite Akzeptanz und schnelle Integration innerhalb der Industrie zu fördern.
Der „Open Plattform Communication Unified Architecture“-Standard (OPC UA) besteht aus einer Reihe von Spezifikationen, die von Industrieanbietern, Endnutzern und Softwareentwicklern entwickelt wurden. Der Standard besteht aus zwei zentralen Komponenten. Einerseits der Definition von Transport Mechanismen für Daten und andererseits einer Modellierungssprache, um Datenmodelle zu formalisieren. Die Transportmechanismen definieren dabei die Schnittstelle zwischen Clients und Servern sowie Servern und Servern, einschließlich der Zugriffsmethoden auf Echtzeitdaten, der Überwachung von Alarmen und Ereignissen, des Zugriffs auf historischen Daten und anderen Anwendungen. Für die Transfermechanismen werden verschiedene Industrie Protokolle wie TCP/IP, MQTT etc. in OPC UA genutzt.
Für die Formalisierung des Informationsinhalt bietet der Standard eine graphische, auf UML basierte, Modellierungssprache für die einzelnen Basiseinheiten im Modell (Knoten). Der Standard bietet Flexibilität für den Inhalt eines Informationsmodells, so können beispielsweise auch die Informationsmodelle innerhalb eines vertikalen Marktes standardisiert werden. Dadurch wird erreicht, dass die Produkte innerhalb der Domäne die gleichen herstellerunabhängigen Schnittstellen haben. Solche Informationsmodelle werden „OPC UA Companion Specifications“ (OPC UA CS) genannt. Die OPC UA CS‘en werden von Organisationen wie dem VDMA in Partnerschaft mit der OPC Foundation in Arbeitsgruppen aus den jeweiligen Industriedomänen erarbeitet und dann als öffentliche Einheitsblätter veröffentlicht. Weitere Details über OPC UA und Begleitspezifikationen unter [1] und [2].
Vorgehensweise:
Der VDMA entwickelt in Zusammenarbeit mit Projektpartnern einen offenen Schnittstellenstandard für die Gießereibranche auf Basis von OPC UA. Diese Standardisierung adressiert zwei Hauptprobleme: die Heterogenität von Speziallösungen und die Übertragbarkeit der Ergebnisse. Die im Rahmen von ReG:AIN entwickelten OPC UA Companion Specifications (CS) werden Betriebsdaten rund um die Gießereiprozesse und Module beschreiben und bestehende „Meta-Standards“ wie „OPC UA for Machinery“ sowie die modulare Strukturierung von „High Pressure Die Casting“ berücksichtigen. Dies fördert die Interaktion mit bestehenden Systemen und vermeidet Insellösungen.
Im Projekt werden interoperable Schnittstellenstandards für verschiedene Gießverfahren definiert. Ziel ist die Standardisierung von Betriebsdaten zur effizienten Nutzung in KI-Prozesskettenmodellen. In der ersten Phase werden, in Arbeitsgruppen aus verschiedensten Anbietern und -Endnutzern in Gießereiindustrie, die offene Felder der Informationsmodellierung analysiert und strukturiert. In der zweiten Phase werden diese in standardisierte OPC UA CS überführt. Nach Fertigstellung werden die Spezifikationen als VDMA-Einheitsblatt und über die OPC Foundation veröffentlicht. Die Softwareimplementierungen werden durch die umati Community [3] veröffentlicht und getestet, um eine einheitliche und branchenübergreifende Implementierung zu realisieren.
Ergebnis:
Im Rahmen des Projektes werden herstellerübergreifende OPC UA Begleitspezifikationen für die Gießereiindustrie entwickelt. Nach Fertigstellung der Spezifikationen werden diese als Open Source über den DIN-Anzeiger als VDMA-Einheitsblatt und global über die OPC Foundation frei verfügbar veröffentlicht. Die Softwareimplementierung dieser Spezifikationen wird ebenfalls veröffentlicht und verprobt.
Leitung des Teilvorhabens:
Verband Deutscher Maschinen- und Anlagenbau, VDMA e. V.
Literaturliste:
[1] https://opcfoundation.org/developer-tools/documents
[2] https://www.vdma.org/interoperabilitaet
[3] https://umati.org/
Schnittstelle „Catena-X“
Details ansehen
Schnittstelle „Catena-X“
Details ansehenNeue Möglichkeiten durch den catena-x-basierten Datenaustausch entlang der wertschöpfungskette
Motivation:
Die Vernetzung spielt in der modernen Industrie eine immer wichtigere Rolle. Abnehmer müssen bspw. Bestellungen und Lieferzeiten mit Zulieferern abstimmen, die Straße gilt als virtuelles Zwischenlager und Verzögerungen durch falsche Planung und fehlende Informationen führen schnell zu großen finanziellen Verlusten. Dazu kommt der immer wichtiger werdende Umweltschutz (Stichwort CO2-Fussabdruck), der ebenfalls eine passende Vernetzung voraussetzt.
Um eine entsprechende Vernetzung der Automobilindustrie zu erreichen, wurde Catena X mit dem Ziel entwickelt, eine gemeinsame Kommunikationsbasis entlang der Wertschöpfungskette zu etablieren. Catena X stellt ein dezentrales Netzwerk dar, in dem jeder Partner direkt mit jedem anderen kommunizieren kann. Es besteht aus einer Reihe von sog. Core-Services, die sich u. A. um die Vermittlung der Verbindungen kümmern und die Suche nach Daten und Datenlieferanten ermöglichen. Die eigentliche Kommunikation erfolgt dann über einen bei jedem Partner gehosteten Eclipse Dataspace Connector (EDC), der sich um die sichere Verbindung zur Gegenstelle kümmert und nur autorisierten Zugriff auf die bereitgestellten Daten erlaubt.
Aufgrund der damit einhergehenden Vorteile soll Catena X auch zur Vernetzung der Gießereien mit ihren Zulieferern und Kunden zum Einsatz kommen.
Vorgehensweise:
Der Einsatz von Catena X innerhalb von ReGAIN untergliedert sich in die Schritte:
-
- Anforderungen an Datenaustausch Infrastruktur
- Spezifikation Foundry Data Backbone
- Anbindung ReGAIN Services
- Anbindung digitale Ökosysteme
- Evaluation und Test
Im Schritt 1 werden gemeinsam mit den Partnern die Anforderungen an den Datenaustausch spezifiziert. Dazu gehört, wer mit wem kommuniziert, welche Daten ausgetauscht werden sollen und in welchem Datenformat der Austausch passiert. Das Datenformat spielt hier in verschiedener Hinsicht eine wichtige Rolle, da es sowohl für das allseitige Verständnis der Daten maßgeblich ist als auch festlegt, in welcher Granularität die Daten weitergegeben werden. So kann der CO2-Fussabdruck bspw. als ein Gesamtwert je Tag oder feingranular aufgeteilt auf einzelne Produkte weitergegeben werden. Dabei muss ermittelt werden, welche Granularität mit vertretbarem Aufwand erreichbar ist.
Im Schritt 2 wird basierend auf den Anforderungen aus Schritt 1 mit der Umsetzung begonnen. Dafür werden die Catena X-Core-Services für ReGAIN aufgesetzt. Darüber hinaus wird untersucht, für welche der zu übertragenden Daten (bspw. CO2-Fussabdruck) Catena X bereits Datenmodelle zur Verfügung stellt. Für Daten auf die dies nicht zutrifft, werden verfügbare Datenmodelle adaptiert bzw. eigene Datenmodelle definiert. Das betrifft bspw. Trainingsdaten für KI-Modelle.
In der weiteren Umsetzung erfolgt im Schritt 3 die Anbindung der Partner und Dienste an das Catena X-Netzwerk. Dafür werden die EDCs partnerspezifisch angepasst und mit internen Diensten zur Bereitstellung bzw. zum Abruf der Daten verbunden.
Da die in ReGAIN entwickelten KI-Services in Cloud-Systemen (AWS, Azure o. Ä.) laufen, wird im Schritt 4 ein entsprechender EDC geschaffen, der die Verbindung zwischen Catena X und Cloud vereinfachen soll.
Alle Arbeiten enden letztlich in Schritt 5, in dem das entstandene Netzwerk getestet und evaluiert wird. Darin enthalten ist auch ein Demonstrationsaufbau, der die Funktionsweise des Catena X-Netzwerkes im Rahmen von ReGAIN aufzeigen soll.Ergebnis:
Zur Erreichung der übergeordneten Ziele werden im Projekt (i) standardisierte Datenmodelle mit zugehörigen Schnittstellen für CATENA-X geschaffen, (ii) KI- und Simulationsansätze zur Optimierung multipler Zielgrößen für Gießereiprozesse und Produktionssysteme, insbesondere zur Steigerung der Resilienz und der Verbesserung des CO2-Footprint erarbeitet, und ein KI-App Ökosystem zur föderierten ML- und Datenanalytik entwickelt sowie (iii) die Ergebnisse in eine branchenweite und -übergreifende OPC UA Standardisierung und den Technologietransfer überführt. Zur Erreichung dieser Ziele werden folgende wissenschaftliche und technische Arbeitsziele im Prozesscluster verfolgt:
Teilziel des Arbeitspaketes ist die Vernetzung der an ReGAIN beteiligten Gießereien mit ihren Zulieferern, Kunden sowie Subunternehmen.
Dabei sollen alle benötigten Daten sicher in einheitlichen Formaten weitergeben werden neue Kommunikationsverbindungen möglichst einfach eingerichtet werden können. Insbesondere für die in ReGAIN zur Optimierung und für den KI-Einsatz benötigten Daten werden hierfür Datenmodelle geschaffen oder angepasst. Dabei ist zwischen der Catena X-basierten Datenweitergabe und der Abfrage von Diensten wie den KI-Services zu unterscheiden. Während die regelmäßige Weitergabe (großer) Datenmengen entlang der Wertschöpfungskette ein sinnvoller Einsatz von Catena X ist, stellt die Abfrage von Diensten mittels Catena X einen zu großen Aufwand dar und ist daher nicht sinnvoll. So lässt sich Catena X durchaus sinnvoll zur Weitergabe von KI-Trainingsdaten verwenden, für die Abfrage der KI-Services jedoch nicht.
Leitung des Teilvorhabens:
bridgefield GmbH
Kooperationspartner:
- BREOS GmbH
- insightfabrix solutions GmbH
- PINTER GUSS GmbH
- Fraunhoffer IFF
- Uni Kassel – GTK
- TU-BS ifs
- TU-BS iwf
- Wollin GmbH
- G. A. Röders GmbH & Co. KG
- LGL GmbH
Qualifizierung und Transfer
1 Bereich
Qualifizierung und Transfer
Details ansehen
Qualifizierung und Transfer
Details ansehenMitarbeiterqualifikation im Fokus:
Wissenstransfer für die Gießerei 4.0
Motivation:
Ein wichtiger Bestandteil des Projekts ist die Ermittlung des Qualifizierungsbedarfs und die Entwicklung von Weiterbildungskonzepten. Dies stellt sicher, dass die Mitarbeiter der Gießereien über die notwendigen Fähigkeiten und Kenntnisse verfügen, um die neuen Technologien und Prozesse effektiv zu nutzen. Der BDG strebt an, die entwickelten Technologien und Konzepte nicht nur innerhalb des Konsortiums, sondern auch branchenübergreifend zu verbreiten. Dies wird durch gezielte Kommunikationsaktivitäten und die Einbindung weiterer Gießereien und Anwender erreicht.
Vorgehensweise:
Zu Beginn des Projekts wird der spezifische Qualifizierungsbedarf der Mitarbeiter in den beteiligten Gießereien ermittelt. Basierend auf diesen Ergebnissen werden maßgeschneiderte Weiterbildungskonzepte entwickelt, die sowohl theoretische als auch praktische Schulungen umfassen. Innerhalb des Projekts werden zielgruppengerechte, digitale Lernformate konzipiert und realisiert. Parallel dazu wird ein projektbegleitender Ausschuss initiiert, um Feedback von weiteren Gießereien und branchenübergreifenden Anwendern einzuholen. Gezielte Kommunikationsaktivitäten, wie Fachvorträge, Publikationen, Workshops und Konferenzen, fördern den Technologietransfer. Die entwickelten Technologien und Konzepte werden in Form von digitalen Leitfäden und auf einer Lernplattform branchenübergreifend veröffentlicht, um den Transfer zu unterstützen.
Ergebnis:
Zur Erreichung der übergeordneten Ziele werden im Projekt (i) standardisierte Datenmodelle mit zugehörigen Schnittstellen für CATENA-X geschaffen, (ii) KI- und Simulationsansätze zur Optimierung multipler Zielgrößen für Gießereiprozesse und Produktionssysteme, insbesondere zur Steigerung der Resilienz und der Verbesserung des CO2-Footprint erarbeitet, und ein KI-App Ökosystem zur föderierten ML- und Datenanalytik entwickelt sowie (iii) die Ergebnisse in eine branchenweite und -übergreifende OPC UA Standardisierung und den Technologietransfer überführt. Zur Erreichung dieser Ziele werden folgende wissenschaftliche und technische Arbeitsziele im Prozesscluster verfolgt:
Durch gezielte Qualifizierungsmaßnahmen und effektiven Technologietransfer wird die Wettbewerbsfähigkeit der Gießereiindustrie gesichert und deren nachhaltige Entwicklung unterstütz. Dies umfasst die Entwicklung und Umsetzung maßgeschneiderter Weiterbildungskonzepte, um die Fähigkeiten und Kenntnisse der Mitarbeiter zu erweitern. Zudem soll der branchenweite und -übergreifende Technologietransfer durch die Veröffentlichung von Leitfäden und Standards sowie durch gezielte Kommunikationsaktivitäten gefördert werden, um die Verbreitung und Anwendung innovativer Technologien und Prozesse zu ermöglichen.
Leitung des Teilvorhabens:
Kooperationspartner:
- TU-BS iwf
- TU-BS ifs
- Hochschule für angewandte Wissenschaften Kempten – IPI
- Hochschule für angewandte Wissenschaften Kempten – 3Dvisionlab
- bridgefield GmbH
- insightfabrix solutions GmbH
- Fraunhoffer IFF
- Uni Kassel – GTK
- VDMA e.V.
- G. A. Röders GmbH & Co. KG
- BDG Bundesverband der deutschen Gießerei-Industrie e.V.
- MAGMA Gießereitechnologie GmbH