Forschungsprojekt ReGAIN
Teilprojekte
Unser Forschungsprojekt: Vielfältige Teilprojekte vereint für eine Zukunft voller Innovation und Fortschritt
Das ReGAIN Konsortium setzt sich aus Gießereien, Maschinen- und Anlagenherstellern, Software- und Systementwicklern sowie aus Forschungsinstituten und Verbänden zusammen. Die von den einzelnen, in Prozess- und Themen-Clustern organisierten, Projekte entwickeln in Zusammenarbeit Soft- und Hardwarekomponenten sowie KI-Assistenzsysteme, die im Rahmen des Projektes als Technologiedemonstratoren in den Gießereien in Betrieb genommen werden sollen.
Die Teilvorhaben im Überblick
19 TeilvorhabenEin Teilvorhaben öffnen, um Beschreibung, Vorgehensweise und Ansprechpartner zu lesen.
Teilvorhaben
Hochschule für angewandte Wissenschaften Kempten – IPI & 3Dvisionlab
Technologieentwicklung zur Rückverfolgbarkeit von Bauteilen im Gießprozess und Einsatz von KI für qualitäts- und nachhaltigkeitsorientierte Zielgrößen
Details ansehen
Teilvorhaben
Hochschule für angewandte Wissenschaften Kempten – IPI & 3Dvisionlab
Technologieentwicklung zur Rückverfolgbarkeit von Bauteilen im Gießprozess und Einsatz von KI für qualitäts- und nachhaltigkeitsorientierte Zielgrößen
Details ansehenEntwicklung datengetriebener Assistenzsysteme für die Form- und Kernherstellung in Sandgießereien
Teilvorhaben: „Technologieentwicklung zur Rückverfolgbarkeit von Bauteilen im Gießprozess und Einsatz von KI für qualitäts- und nachhaltigkeitsorientierte Zielgrößen“
Motivation:
Bei der Verarbeitung von Aluminiumwerkstoffen zu Gussbauteilen spielen Sandgießverfahren eine bedeutende Rolle, wenn es um die Fertigung großer Bauteile geht, wenn die Komplexität der Bauteilkonstruktion nur das Gießen in Sandformen erlaubt oder komplexe Innenraumstrukturen mit Kernen aus Sand hergestellt werden müssen. Die Gießereien, die in diesem Branchensegment aktiv sind, sind zu einem Großteil klein- und mittelständisch strukturiert. Die Innovationskraft dieser Unternehmen beruht zum einen auf Entwicklungen im Maschinen- und Anlagenbau, zu einem sehr deutlichen Anteil aber auf der Entwicklung und Nutzung eigener Erfahrung und Kompetenz. Nichtsdestotrotz sind sie wichtige Zulieferer der gesamten Verkehrstechnik und unterliegen den Anforderungen industrieller Trends, Innovationen, Gesetzgebungen sowie globalen wirtschaftlichen und politischen Entwicklungen.
Neben den unzähligen wirtschaftlichen und politischen Herausforderungen der letzten Jahre werden zudem die Beteiligung an der Energiewende, der CO₂-Footprint in der Lieferkette und der Einsatz von KI-Technologien in der Produktionstechnik in den kommenden Jahren den wirtschaftlichen Erfolg und Misserfolg vieler Unternehmen maßgeblich beeinflussen. Eine große Hürde besteht für mittelständische Gießereien dabei meist in der unzureichend ausgebauten und oft extern betreuten IT-Infrastruktur. Darüber hinaus stehen oft nicht die Ressourcen und das Know-how für eine digitale Transformation, die Entwicklung von umfassenden Datenerfassungs- und Verarbeitungssystemen und die Verwendung von KI-Ansätzen für die Prozess- und Qualitätsoptimierung bereit.
Vorgehensweise:
Das spezifische Teilprojekt der HKE ist in den ReGAIN-Prozesscluster Sandguss eingebunden und konzentriert sich auf die Entwicklung und Integration von KI- und ML-Modellen, eine Bauteilerückverfolgbarkeit im Prozess sowie optische Systeme in der Qualitätskontrolle für die Gießereitechnik. Es leistet einen Beitrag zum ganzheitlichen Transformationsprozess der automobilen Gießereiindustrie und berücksichtigt verschiedene Aspekte des Förderrahmens. Zur Steigerung von Effizienz, Flexibilität und Resilienz werden modellbasierte Entscheidungsunterstützungssysteme entwickelt und KI-gestützte Methoden eingesetzt. Diese ermöglichen eine verbesserte Qualitätskontrolle und höhere Effizienz in der Gießereiindustrie.
Durch prozess- und teilweise branchenübergreifende ML-Dienste wird eine datengetriebene Prozessoptimierung für Gießereianwendungen unterstützt, wodurch die Effizienz und Qualität von Prozessen und Prozessketten erhöht werden soll. Die Integration der entwickelten KI-Modelle in die CORE-Plattform des ReGAIN-Projektpartners BREOS GmbH spielt eine wichtige Rolle bei der unternehmensübergreifenden Produktions- und Qualitätsdokumentation, da sie die Integration der entwickelten Technologien ermöglicht. Transfermaßnahmen werden durch die enge Zusammenarbeit mit den Industriepartnern des Clusters sowie dem Bundesverband der Deutschen Gießereiindustrie e. V. unterstützt, indem Leitfäden, Standards und innovative Qualifizierungskonzepte für verschiedene Anwendergruppen entwickelt werden.
Ergebnis:
Ergebnis der Projektarbeit des Sandguss-Clusters ist die Verfügbarkeit von Technologien, die eine lückenlose Rückverfolgbarkeit der Produktionsparameter durch Kennzeichnung und Rückverfolgung von Bauteil-, Sandform- und Kernparametern ermöglichen. Bei der Herstellung von tongebundenen Sandformen werden in diesem Zusammenhang die wesentlichen Faktoren wie Formstoff, maschineller Formprozess, externe Einflüsse und zeitliche Faktoren berücksichtigt. Es entstehen generische Ansätze zur Speicherung, Verwaltung und Analyse hybrider Daten, die Rückverfolgbarkeit von Bauteilen und Produktionsparametern gewährleisten.
Eine eindeutige Identifikation der verschiedenen Kerne anhand eines Fingerabdrucks der Oberfläche wird die Technologieentwicklung zur Bauteil-, Sandform- und Kernrückverfolgbarkeit abrunden. Durch die Integration der Rückverfolgbarkeit in die Qualitätsmanagementprozesse können die erfassten Prozessdaten effektiv mit den zugehörigen Qualitätsdaten verknüpft werden, was eine datengetriebene Prozessoptimierung und -visualisierung ermöglicht. Im Projekt werden Daten von bestehenden Anlagen und mobilen Messstellen erfasst, um eine datengetriebene Prozessoptimierung und Modellentwicklung zur Vorhersage der Kern- bzw. Formqualität zu ermöglichen. Darüber hinaus werden Assistenzsysteme geschaffen, die präventive Handlungsempfehlungen für das Maschinenpersonal ableiten und in geeigneter Weise darstellen.
Die oben genannten Qualitätsdaten (z. B. Röntgenbilder, Oberflächenscans) werden im Forschungsprojekt für die Entwicklung von KI- und ML-Modellen zur Verbesserung und Digitalisierung der visuellen Qualitätskontrolle (Oberflächeninspektion) von Gussteilen genutzt. Dazu werden in den verschiedenen Arbeitspaketen Daten für das Training der Modelle gesammelt, zugeordnet und ausgewertet. Zusammenfassend zielt das Forschungsprojekt darauf ab, die Effizienz und Qualität der Produktion durch die Entwicklung und Implementierung von Digitalisierungslösungen in der Gießereiindustrie zu steigern. Die wissenschaftlichen und technischen Arbeitsziele des Projektes werden durch die Zusammenarbeit mit den verschiedenen Partnern innerhalb des Clusters Sandguss erreicht.
- Leitung des Teilvorhabens:
- Institut für Produktion und Informatik der Hochschule für Angewandte Wissenschaften Kempten
- Kooperationspartner:
- PINTER GUSS GmbH
- CMO-SYS GmbH
- MAGMA Gießereitechnologie GmbH
- BREOS GmbH
- 3Dvisionlab- Labor für Optische 3D-Messtechnik und Computer Vision der Hochschule Kempten
- Ansprechpartner IPI:
- Prof. Dr. Frieder Heieck
- E-Mail:
- frieder.heieck@hs-kempten.de
- Ansprechpartner 3Dvisionlab:
- Prof. Dr. Michael Layh
- E-Mail:
- michael.layh@hs-kempten.de
Teilvorhaben
BDG Bundesverband der deutschen Gießerei-Industrie e.V.
Technologietransfer und Qualifizierung
Details ansehen
Teilvorhaben
BDG Bundesverband der deutschen Gießerei-Industrie e.V.
Technologietransfer und Qualifizierung
Details ansehenErmittlung des Qualifizierungsbedarfs der Digitalisierung der Gießereiindustrie für die Entwicklung maßgeschneiderter Lernkonzepte
Teilvorhaben: Technologietransfer und Qualifizierung
Motivation:
Im Forschungsprojekt ReGAIN verfolgen wir den Ansatz der digitalen, auf CATENA-X basierenden Verknüpfung von Gießereiproduktionssystemen. Ein wichtiger Bestandteil des Projekts ist die Ermittlung des Qualifizierungsbedarfs und die Entwicklung von Weiterbildungskonzepten. Dies stellt sicher, dass die Mitarbeiter der Gießereien über die notwendigen Fähigkeiten und Kenntnisse verfügen, um die neuen Technologien und Prozesse effektiv zu nutzen. Der BDG strebt an, die entwickelten Technologien und Konzepte nicht nur innerhalb des Konsortiums, sondern auch branchenübergreifend zu verbreiten. Dies wird durch gezielte Kommunikationsaktivitäten und die Einbindung weiterer Gießereien und Anwender erreicht.
Vorgehensweise:
Zu Beginn des Projekts wird der spezifische Qualifizierungsbedarf der Mitarbeiter in den beteiligten Gießereien ermittelt. Basierend auf diesen Ergebnissen werden maßgeschneiderte Weiterbildungskonzepte entwickelt, die sowohl theoretische als auch praktische Schulungen umfassen. Innerhalb des Projekts werden zielgruppengerechte, digitale Lernformate konzipiert und realisiert. Parallel dazu wird ein projektbegleitender Ausschuss initiiert, um Feedback von weiteren Gießereien und branchenübergreifenden Anwendern einzuholen. Gezielte Kommunikationsaktivitäten, wie Fachvorträge, Publikationen, Workshops und Konferenzen, fördern den Technologietransfer. Die entwickelten Technologien und Konzepte werden in Form von digitalen Leitfäden und auf einer Lernplattform branchenübergreifend veröffentlicht, um den Transfer zu unterstützen.
Ziel:
Das Ziel des BDG im Rahmen des Projekts ReGAIN ist es, durch gezielte Qualifizierungsmaßnahmen und effektiven Technologietransfer die Wettbewerbsfähigkeit der Gießereiindustrie zu sichern und deren nachhaltige Entwicklung zu unterstützen. Dies umfasst die Entwicklung und Umsetzung maßgeschneiderter Weiterbildungskonzepte, um die Fähigkeiten und Kenntnisse der Mitarbeiter zu erweitern. Zudem soll der branchenweite und -übergreifende Technologietransfer durch die Veröffentlichung von Leitfäden und Standards sowie durch gezielte Kommunikationsaktivitäten gefördert werden, um die Verbreitung und Anwendung innovativer Technologien und Prozesse zu ermöglichen.
- Leitung des Teilvorhabens:
- Bundesverband deutscher Giessereien BDG e.V.
- Kooperationspartner:
- TU-BS iwf
- TU-BS ifs
- Hochschule für angewandte Wissenschaften Kempten – IPI
- Hochschule für angewandte Wissenschaften Kempten – 3Dvisionlab
- bridgefield GmbH
- Oskar Frech GmbH + Co. KG
- Fraunhofer IFF
- Uni Kassel – GTK
- VDMA e.V.
- G. A. Röders GmbH & Co. KG
- BDG Bundesverband der deutschen Gießerei-Industrie e.V.
- MAGMA Gießereitechnologie GmbH
- Ansprechpartner:
- Dr. Sebastian Tewes
- E-Mail:
- sebastian.tewes@bdguss.de
Teilvorhaben
BREOS GmbH
Ausbau der CORE Plattform und Entwicklung von Demonstrator-Apps für KI-Anwendungen im Gießereiumfeld
Details ansehen
Teilvorhaben
BREOS GmbH
Ausbau der CORE Plattform und Entwicklung von Demonstrator-Apps für KI-Anwendungen im Gießereiumfeld
Details ansehenAusbau der CORE Plattform und Entwicklung von Demonstrator-Apps für KI-Anwendungen im Gießereiumfeld
Teilvorhaben: „Ausbau der CORE Plattform und Entwicklung von Demonstrator-Apps für KI-Anwendungen im Gießereiumfeld“
Motivation:
In der heutigen Welt stehen wir vor einer Reihe großer Herausforderungen, die durch die Krisen der Corona-Pandemie und den Ukraine-Krieg verschärft wurden. Doch die tiefgreifenden und dauerhaften Auswirkungen des fortschreitenden Klimawandels stellen uns vor Aufgaben, die wir nicht auf die lange Bank schieben sollten. Um dem entgegenzuwirken, müssen wir alle verfügbaren Mittel und Technologien einsetzen, um nachhaltige und effiziente Lösungen zu entwickeln.
In diesem Kontext sind die Gießereibetriebe in Deutschland besonders gefordert. Ihre Fähigkeit, komplexe, leichte und technisch anspruchsvolle Gussteile herzustellen, ist beeindruckend. Doch diese Fortschritte bringen auch erhebliche Anforderungen an die gesamte Prozesskette mit sich.
Eine vielversprechende Richtung zur Bewältigung dieser Herausforderungen ist es, durch Digitalisierung eine bedarfsorientierte Fertigung möglich zu machen. In Zusammenarbeit mit Universitäten werden KI-gestützte Modelle entwickelt, um die Möglichkeiten durch die neueste Technologie zu erweitern. Diese Modelle bieten große Potenziale für die Datenanalyse und Prozessoptimierung. Jedoch ist Weiterentwicklung und die Wartung dieser Modelle oft unsicher, weil die Entwickler*innen und Wissenschaftler*innen nach ihren Abschlüssen die Institute verlassen.
Hier setzt BREOS Core an: Als zukunftsweisende Lösung bietet BREOS Core nicht nur klassische Data-Analytics-Anwendungen, sondern auch eine leistungsstarke Laufzeitumgebung für KI-Modelle und zugehörige Frontend Anwendungen. Durch die Integration notwendiger Schnittstellen und eine frei skalierbare Cloud-Native Service-Architektur wird eine robuste und nachhaltige Plattform geschaffen.
Als Betriebsumgebung für oben genannte Modelle ist der BREOS Core somit ein entscheidender Schritt, um die Herausforderungen in der Gießereibranche effektiv anzugehen und die Vorteile der digitalen und KI-gestützten Technologien langfristig zu nutzen. Durch seine innovative Architektur und flexible Skalierbarkeit kann er einen wesentlichen Beitrag zur Optimierung und Zukunftssicherung der Fertigungsprozesse leisten.
Vorgehensweise:
BREOS entwickelt ein Modul zur Aggregation, Aufbereitung und Archivierung von Daten, das als Zwischenschicht zwischen den Quelldaten der Gießereien und den späteren Apps der CORE Plattform fungiert. Dieses Modul wird in die CORE Plattform integriert. Es dient als Datenbankmodell zur Speicherung und Anreicherung von Daten.
Des Weiteren wird die CORE Plattform weiterentwickelt, um KI-Modelle in Demonstrator-Apps zu integrieren. Dazu werden Schnittstellen vorbereitet, unterschiedliche Datenmodelle integriert und ein generalisiertes Frontend mit Datenvisualisierung erstellt.
Im Sandguss wird eine Methodik zur Rückverfolgbarkeit von Bauteilen, Sandformen und Kernen entwickelt und getestet. Im Druckgussbereich werden bestehende Datenmodelle für KI-Modelle erweitert, um die Qualität der Gussteile und die Effizienz der Produktion zu verbessern. Dazu gehören die Optimierung der Schmelzebereitstellung, die Vorhersage der Kernqualität und die Verbesserung der Formtemperierung. KI-Modelle werden in die CORE Plattform integriert und visualisiert.
Die Zusammenarbeit der Partner schafft Synergien zur umfassenden Prozessoptimierung und Qualitätssicherung in der Gussteilfertigung.
Ziel:
Das Ziel von BREOS ist die Entwicklung und Implementierung einer zum Einsatz als Produktivsystem fähigen und wartbaren Plattform. Sie schafft ein Zuhause für die KI-Algorithmen, welche in der Gussteilfertigung genutzt werden sollen. Dies umfasst den Ausbau der CORE Plattform für die Verarbeitung und Analyse von Daten sowie die Bereitstellung von Backend Funktionen und Datenmodellen für die KI-Entwicklung im Druckguss. Zusätzlich werden im Sandguss Verfahren zur Rückverfolgbarkeit von Bauteilen, Sandformen und Kernen entwickelt.
- Leitung des Teilvorhabens:
- BREOS GmbH
- Kooperationspartner:
- TU-BS iwf
- TU-BS ifs
- Hochschule für angewandte Wissenschaften Kempten – IPI
- Hochschule für angewandte Wissenschaften Kempten – 3Dvisionlab
- bridgefield GmbH
- Uni Kassel – GTK
- Fraunhofer IFF
- PINTER GUSS GmbH
- CMO-SYS GmbH
- Ansprechpartner:
- Herr Breideneich
- E-Mail:
- regain@breos.com
Teilvorhaben
bridgefield GmbH
CATENA-X-basierte Integration einer standardisierten Datenerfassung im Green- und Brownfield entlang der Wertschöpfungskette
Details ansehen
Teilvorhaben
bridgefield GmbH
CATENA-X-basierte Integration einer standardisierten Datenerfassung im Green- und Brownfield entlang der Wertschöpfungskette
Details ansehenNEUE MÖGLICHKEITEN DURCH DEN CATENA-X-BASIERTEN DATENAUSTAUSCH ENTLANG DER WERTSCHÖPFUNGSKETTE
Teilvorhaben: „CATENA-X-basierte Integration einer standardisierten Datenerfassung im Green- & Brownfield entlang der Wertschöpfungskette“ (CatDeW)
Motivation:
Die deutsche Automobil- und Zulieferindustrie, insbesondere die energieintensive Gießereibranche, steht vor erheblichen Herausforderungen, darunter wirtschaftliche Belastungen durch die Corona-Pandemie, steigende Energie- und Rohstoffkosten aufgrund des Ukraine-Kriegs und die Folgen des Klimawandels. Der Industriestrompreis in Deutschland stieg um 50 % gegenüber 2020, und der Erdgaspreis in Europa verzehnfachte sich zwischen Oktober 2020 und Oktober 2022. Die Gießereiindustrie, die 70.000 Mitarbeitende in rund 600 Gießereien beschäftigt, muss Nachhaltigkeit und Ressourcenschonung stärker in den Fokus rücken. Dies erfordert eine Weiterentwicklung der Prozesstechnologien und die Digitalisierung der komplexen Prozesskette, um die Fertigung resilienter, nachhaltiger und flexibler zu gestalten.
Eine Grundlage dieser Weiterentwicklung ist die stärkere digitale Vernetzung der Gießereien im Green- & Brownfield mit Zulieferern und Abnehmern entlang der Wertschöpfungskette. Je schneller Informationen den Empfänger erreichen und somit bspw. zur Optimierung von Abläufen oder als Ausgangspunkt für die Lösung auftretender Probleme zur Verfügung stehen, je besser wird der ökonomische und ökologische Fußabdruck der Produktion. Um eine möglichst umfangreiche Vernetzung zu erreichen, bedarf es einerseits technischer Lösungen wie CATENA-X, andererseits aber auch organisatorischer Herangehensweisen, um an die benötigten Daten zu gelangen bzw. diese Daten an den richtigen Empfänger zu übermitteln.
Vorgehensweise:
Aufbauend auf der Erfassung der benötigten Verbindungen für den Datenaustausch werden die ReGAIN Partner mit Eclipse Data Space Connectoren (EDC) ausgestattet, die als Zugangstor zum CATENA-X Netzwerk aber auch in die Cloud dienen.
Da ein Datenaustausch auch eine gemeinsame Sprache benötigt, werden basierend auf den Erkenntnissen aus der Anforderungsanalyse passende Datenmodelle aus dem CATENA-X-Standard ermittelt und bei Bedarf passende Datenmodelle entwickelt. Damit wird neben der Übertragung der Daten auch sichergestellt, dass die ausgetauschten Daten vom Empfänger auch so verstanden werden, wie es der Sender beabsichtigt hat.
Als Ergebnis des Teilvorhabens wird eine über die Werksgrenzen hinausgehende Vernetzung der Gießereien entlang der Wertschöpfungskette erfolgen.
Ziel:
Ziel des Teilvorhabens ist es, Gießereien entlang der Wertschöpfungskette mit ihren Zulieferern und Abnehmern sowie untereinander zu vernetzen und so einen bedarfsgerechten, sicheren Datenaustausch zu gewährleisten. Der entstehende Foundry Hub dient somit u. A. als Grundlage für die Verbindung der ReGAIN-Partner und deren Aktivitäten.
Ein besonderes Augenmerk liegt hier auf der Integration der KI-Services in den Datenaustausch. Für das initiale Training geeigneter KI-Modelle sowie deren späteres Nachtraining werden große Mengen an Daten aus dem Gießprozess benötigt. Auch dafür wird CATENA-X die Basis bilden.
Der Austausch erfolgt über ein einheitliches Daten-Modell, das kompatibel zu Plattformen wie AWS und MS Azure ist. Dadurch können Mehrwertdienste wie Daten-Aggregatoren, Übersetzer, Backups und KI-Modelle in den CATENA-X Foundry Hub integriert werden. Die Standardisierung der Schnittstellen, bedarfsgerechte Kommunikation in vernetzten Fertigungssystemen, Unterstützung von Data Governance und branchenübergreifender Wissens- und Technologietransfer ermöglichen die Einbindung vieler Unternehmen. Dieser Ansatz unterstützt das Ziel, die Ausbringung zu steigern und den Energieverbrauch zu senken.
- Leitung des Teilvorhabens:
- bridgefield GmbH
- Kooperationspartner:
- Oskar Frech GmbH + Co. KG
- Fraunhofer IFF
- G. A. Röders GmbH & Co. KG
- TU-BS ifs
- TU-BS iwf
- PINTER GUSS GmbH
- BREOS GmbH
- Wollin GmbH
- Ansprechpartner:
- Prof. Dr. Frank Ortmeier
- E-Mail:
- frank.ortmeier@bridgefield.de
Teilvorhaben
CMO-SYS GmbH
Technologietransfer zur Rückverfolgbarkeit und Qualitätskontrolle von Bauteilen im Gießprozess unter Einsatz von KI und industrieller Bildverarbeitung in die Einsatzumgebung
Details ansehen
Teilvorhaben
CMO-SYS GmbH
Technologietransfer zur Rückverfolgbarkeit und Qualitätskontrolle von Bauteilen im Gießprozess unter Einsatz von KI und industrieller Bildverarbeitung in die Einsatzumgebung
Details ansehenEntwicklung eines innovativen Traceability-Systems im Sandguss – individuelle Bauteilmarkierung und Kern-Rückverfolgung
Teilvorhaben: „Technologietransfer zur Rückverfolgbarkeit und Qualitätskontrolle von Bauteilen im Gießprozess unter Einsatz von KI und industrieller Bildverarbeitung in die Einsatzumgebung"
Motivation:
Rückverfolgbarkeit der Prozesskette auf Basis individueller Merkmale von Sandguss-Produkten, sowie Lokalisierung und Klassifikation von Qualitätsdefiziten.
Vorgehensweise:
Es werden Demonstratoren entwickelt und in den Gießereien implementiert, sowie an die entsprechenden Datenschnittstellen und Steuerungen angebunden. Zur Rückverfolgbarkeit von Gussformen werden Cast-Codes auf der Oberfläche erzeugt, die die produzierten Gussteile eindeutig identifizierbar machen. Ebenso werden entsprechende Demonstratoren zum Auslesen der Cast-Codes, bzw. zur Erzeugung von nativen Fingerprints der Gusskerne und deren Wiedererkennung im Prozess entwickelt und die resultierenden Daten an übergeordnete Systeme weitergegeben.
Ziel:
Ziel des Arbeitspakets ist die Entwicklung und Implementierung von Versuchsaufbauten in Einsatzumgebung, die die akademischen Entwicklungen des IPI und 3Dvisionlabs zur prozessübergreifenden Rückverfolgung von Gussteilen und seiner Produktionskomponenten in den Gießereien realisieren. Ebenso werden Demonstratoren zur Defektklassifikation von Sandgussteilen entwickelt, welche Rückschlüsse auf prozessbedingte Qualitätsdefizite ermöglichen. Hierbei werden ebenfalls Entwicklungen des 3Dvisionlab zur Klassifikation von Defekten wie Lunker-/Porenbildung, Kaltläufe, etc. und deren Lokalisation in Einsatzumgebung realisiert.
- Leitung des Teilvorhabens:
- CMO-SYS
- Kooperationspartner:
- Hochschule für angewandte Wissenschaften Kempten – IPI
- Hochschule für angewandte Wissenschaften Kempten – 3Dvisionlab
- PINTER GUSS GmbH
- BREOS GmbH
- Ansprechpartner:
- Dr. Moritz Bommer
- E-Mail:
- m.bommer@cmo-sys.com
Teilvorhaben
Fraunhofer IFF
KI-Produktmodelle für kleine und mittlere Gießereien mit Anbindung an eine GAIA-X Plattform
Details ansehen
Teilvorhaben
Fraunhofer IFF
KI-Produktmodelle für kleine und mittlere Gießereien mit Anbindung an eine GAIA-X Plattform
Details ansehenVernetzte KI-Modelle und überbetriebliche Kommunikation steigern die Effizienz von Gießereien
Teilvorhaben: „KI-Produktmodelle für kleine und mittlere Gießereien mit Anbindung an eine GAIA-X Plattform“
Motivation
Energieintensive Gießereien müssen unterschiedliche Zielgrößen gleichzeitig beherrschen: eine stabile Produktqualität, wirtschaftliche Produktionsabläufe, einen möglichst effizienten Energieeinsatz und die Fähigkeit, auf schwankende Energiepreise, Netzanforderungen und veränderte Produktionsbedingungen zu reagieren. ReGAIN setzte deshalb auf die digitale Vernetzung von Produktionssystemen und auf KI-gestützte Verfahren, mit denen Prozess-, Qualitäts- und Energiedaten gemeinsam nutzbar gemacht werden können.
Das übergeordnete Ziel des Teilvorhabens bestand darin, KI-Prozessmodelle für kleine und mittlere Gießereien zu spezifizieren, zu entwickeln und zu erproben sowie diese perspektivisch an eine GAIA-X- beziehungsweise Catena-X-orientierte Dateninfrastruktur anzubinden. Dabei sollten qualitätsorientierte Zielgrößen eng mit energieflexibilitätsorientierten Zielgrößen verbunden werden. Ein besonderer Forschungsfokus lag auf der Frage, wie sich Modelle mithilfe von Deep Reinforcement Learning auf veränderte Prozesse, Sensoren, Datensätze und Anwendungsfälle übertragen und über den Lebenszyklus hinweg anpassen lassen.
Das Teilvorhaben überführte dieses Zielbild in die Entwicklung einer KI-basierten integrierten Energie- und Qualitätsoptimierung. Der Qualitätsstrang des Gesamtvorhabens wurde insbesondere durch die KI-basierte Röntgenbildanalyse des Fraunhofer IIS vorbereitet. Der Nachhaltigkeitsstrang stützte sich auf die im Vorhaben entwickelte Daten- und Modellgrundlage zur Bewertung betrieblicher Energieflexibilität.
Ziele und Vorgehensweise
Ausgangspunkt war die Konkretisierung eines industriell relevanten Anwendungsfalls. In Workshops und bilateralen Abstimmungen zwischen dem Fraunhofer IFF und den Projektpartnern wurden die Anforderungen an datengetriebene Services erhoben. Im Oktober 2025 wurde der Use Case für den Kokillenguss bei PINTER GUSS anhand eines Use-Case-Canvas ausgestaltet. Dabei wurden Zielnutzer, System- und Betrachtungsgrenzen sowie angestrebte Reifegrade der Datenanalyse – von der deskriptiven Auswertung bis zur präskriptiven Entscheidungsunterstützung – definiert und in User Stories überführt.
Eine wichtige fachliche Entscheidung bestand darin, angesichts der Komplexität der gesamten Gießereiprozesskette kein einzelnes globales KI-Modell zu verfolgen. Stattdessen wurde eine modulare Struktur aus Einzelmodellen für abgegrenzte Teilprozesse und Aufgaben vorgesehen. Dieser Ansatz reduziert die Abhängigkeit von einer vollständig homogenen Datenbasis und erleichtert es, Modelle schrittweise zu entwickeln, auszutauschen oder für andere Anwendungsfälle zu parametrieren.
Für den Use Case wurden drei wesentliche Anwendergruppen beschrieben: die Produktionsplanung mit Verantwortung für Gussplanung und Ofenbelegung, die Schichtführung beziehungsweise das Bedienpersonal im Schmelzbereich sowie das Energiemanagement mit Verantwortung für Lastmanagement und mögliche Flexibilitätsvermarktung. Zu den daraus abgeleiteten Funktionen gehören KI-basierte Empfehlungen zur Produktionsfahrweise, die Bewertung unterschiedlicher Gussplanvarianten hinsichtlich ihrer Energieflexibilität und die Berechnung von Flexibilitätsfenstern unter Einhaltung prozessbezogener Restriktionen.
Als Zielgrößen wurden unter anderem die Reduzierung von Energiekosten und Lastspitzen bei unveränderter Produktqualität, die Bereitstellung belastbarer Energieflexibilität gegenüber Netzsignalen beziehungsweise der prognostizierten Residuallast sowie die Vermeidung einer bloßen Verlagerung energetischer Probleme zwischen einzelnen Prozessstufen festgelegt. Gleichzeitig sollte die Transparenz für Produktionsplanung und Shopfloor erhöht werden.
Das Requirements Engineering umfasste auch eine strukturierte Bestimmung der benötigten Daten. Dazu zählen Gusspläne, Chargengewichte, Legierungstypen, Solltemperaturen und Taktzeiten, ergänzt um Energiepreise, Netzsignale und Lastgrenzen. Weitere Anforderungen betreffen Umgebungsbedingungen, Stillstände, Wartungen, Chargen- und Prozessinformationen, Abgusszeitpunkte sowie Ereignis-, Störungs- und Eingriffsdaten.
Für eine spätere Übertragung auf andere Werke wurden Mindestvoraussetzungen herausgearbeitet. Hierzu gehören eine hinreichende Sensorik – mindestens für Leistungsaufnahme oder Temperaturverlauf und deren Zuordnung zu Chargen –, eine kontinuierliche Datenaufzeichnung, standardisierte Schnittstellen wie OPC UA oder strukturierte Datenbankexporte sowie vergleichbare Prozessschritte und Anlagentypen. Darüber hinaus werden ein parametrierbares KI- und Simulationsframework, Domänenwissen im Zielwerk und die Bereitschaft zur Anpassung von Arbeitsabläufen benötigt.
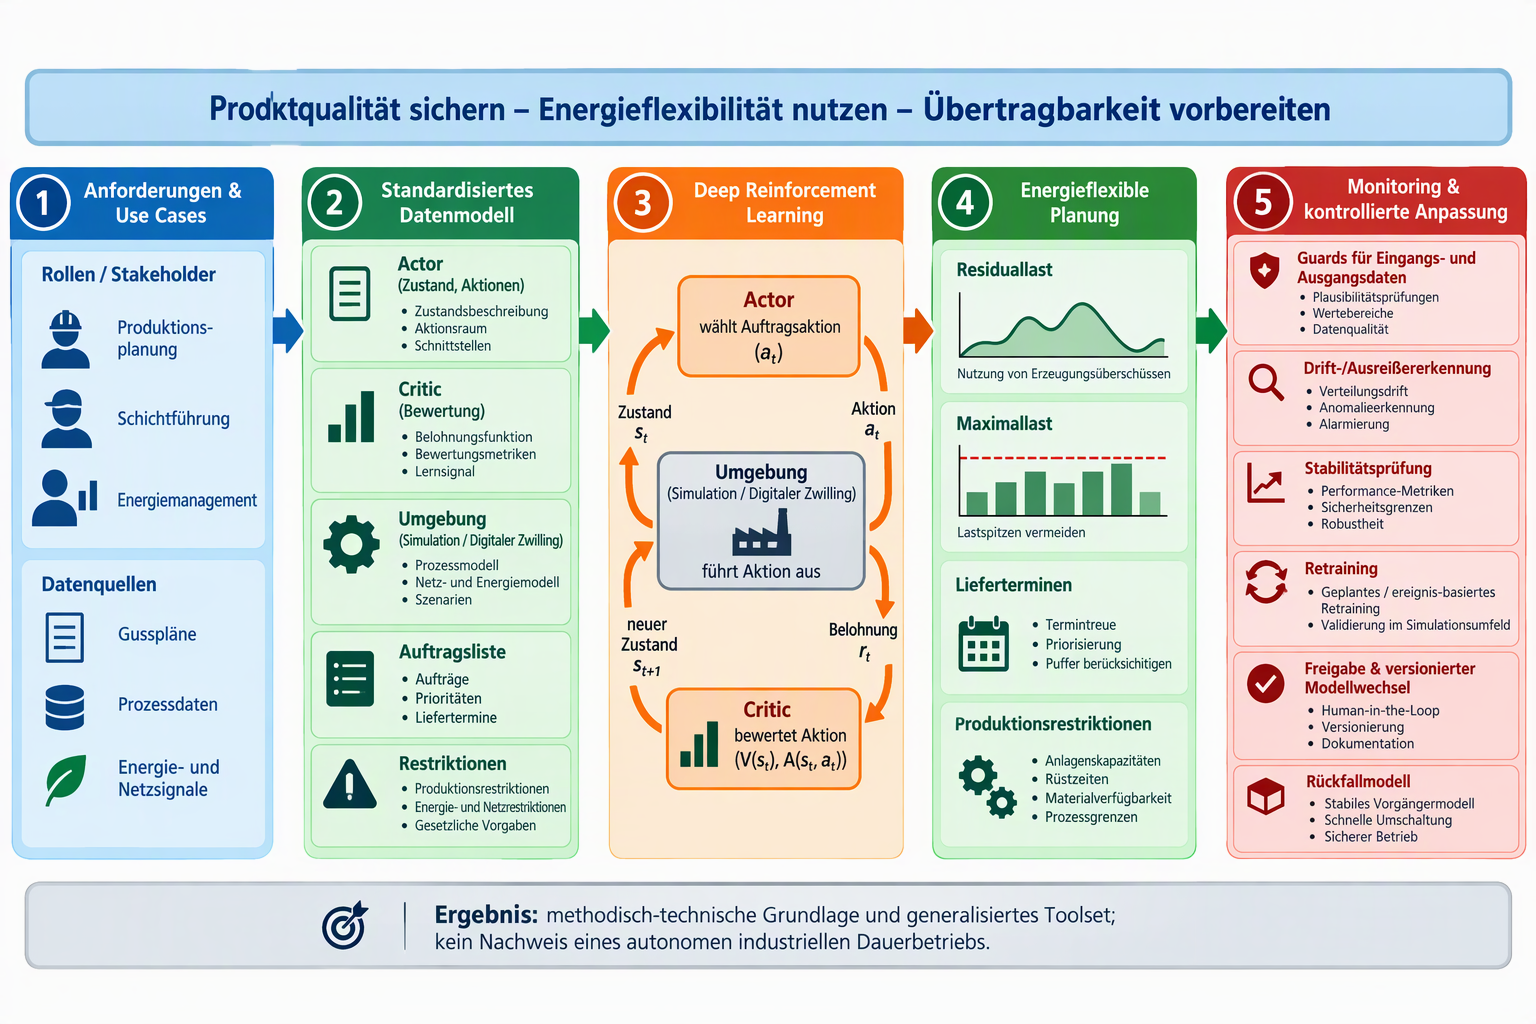
Über die reine Anforderungsspezifikation hinaus entwickelte das IFF ein standardisiertes Datenmodell für zentrale Elemente des Deep Reinforcement Learning. Es beschreibt Actor und Critic, die Modellumgebung, die Auftragsliste sowie die zu berücksichtigenden Restriktionen. Ergänzend wurden Werkzeuge entwickelt, mit denen Daten aus Tabellen, Datenbanken und Live-Datenquellen in dieses gemeinsame Format überführt werden können. Damit entstand eine wesentliche Voraussetzung für wiederverwendbare KI-Bausteine, ohne dass jede Anwendung vollständig neu programmiert werden muss.
Die folgende Darstellung zeigt diese Entwicklungskette von den industriellen Anforderungen über das Actor-Critic-Modell bis zur kontinuierlichen Überwachung und Anpassung.
Deep Reinforcement Learning für energieflexible Produktionsentscheidungen
Aufgabe war hier die datengetriebene Optimierung der Energieflexibilität. Hierfür wurden verschiedene Varianten des Deep Reinforcement Learning untersucht. Als besonders geeigneter Ansatz wurde ein Actor-Critic-Modell ausgewählt, das Erfahrungswissen aus unterschiedlichen Use Cases aufnehmen und als Ausgangspunkt für weitere Planungsaufgaben dienen kann.
Der Actor wählt schrittweise eine Aktion aus – im betrachteten Anwendungsfall die Auswahl eines Auftrags aus einer Liste offener Produktionsaufträge. Diese Aktion wird in einer vereinfachten Simulationsumgebung ausgeführt. Der Critic bewertet anschließend die Wirkung der Entscheidung. Nach Abschluss einer Simulationsrunde werden Actor und Critic mit den neu gewonnenen Daten weitertrainiert. Auf diese Weise lernt das System, Aufträge innerhalb eines betrachteten Zeitraums energiegünstig zu platzieren.
Als Eingangsdaten wurden Auftrags- und Maschinenlisten, die prognostizierte Residuallast und Parameter für betriebliche Nebenbedingungen verwendet. Das Modell kann für einen nachfolgenden oder überlappenden Betrachtungszeitraum weitertrainiert werden. Die Verbindung aus standardisiertem Datenmodell und kontinuierlichem Weiterlernen bildet die methodische Grundlage dafür, vorhandenes Modellwissen auf andere Werke oder Use Cases zu übertragen.
Die Datenbasis stammte aus den Arbeiten zur dynamischen Energiesimulation und umfasste Auftrags-, Produktions- und Energieverbrauchsdaten von PINTER GUSS aus dem Jahr 2025. Zeitabhängige Daten und Residuallastwerte wurden in 15-Minuten-Abschnitten verarbeitet. Innerhalb dieser Zeitabschnitte wurden Start- und Endzeiten sowie Energieverbräuche durch geeignete Näherungen abgebildet.
Das Optimierungsziel bestand darin, unter Beachtung von Maximallasten, Lieferterminen und weiteren Prozessrestriktionen den Energieverbrauch stärker an die Residuallast anzupassen. Verbrauch sollte möglichst aus Zeiträumen mit hoher Residuallast in günstigere Zeitfenster verlagert werden. Verletzungen definierter Restriktionen wurden in der vereinfachten Simulation durch Strafwerte berücksichtigt.
Damit wurde ein technisch erprobter Ansatz für Reihenfolge- und Startzeitentscheidungen geschaffen. Das Ergebnis ist eine belastbare methodische und prototypische Grundlage für eine lernende, energieflexible Produktionsplanung.
Qualitätsorientierung
Das Zielbild des Arbeitspakets ging über eine reine Energieoptimierung hinaus. Qualität und Energieflexibilität sollten perspektivisch gemeinsam betrachtet werden, damit energetisch günstige Produktionsentscheidungen nicht zu Nachteilen bei Prozessstabilität oder Gussteilqualität führen. Im Requirements Engineering wurde deshalb damit begonnen, Ergebnisse der Energieflexibilitätsanalyse mit der Gussplanung zu verknüpfen und energetische Maßnahmen im Hinblick auf mögliche qualitätsbezogene Auswirkungen zu betrachten.
Der Qualitätsstrang wurde im Gesamtprojekt insbesondere durch die KI-basierte Röntgenanalyse des Fraunhofer IIS konkretisiert. Hierfür wurde ein Defektsegmentierungsmodell mit simulierten und realen industriellen Röntgenbildern trainiert, durch einen kachelbasierten Workflow für unterschiedliche Bildgrößen nutzbar gemacht und in die Software ISAR integriert. Die Evaluation erfolgte mit realen Röntgenaufnahmen und umfasste quantitative Segmentierungsmetriken sowie eine qualitative Prüfung über eine Webanwendung.
Diese Arbeiten stellen einen wichtigen Qualitätsbaustein des ReGAIN-Gesamtansatzes dar und zeigen die methodische Integration komplementärer Bausteine.
Monitoring, Adaptivität und kontrollierter Modellwechsel
Das im Teilvorhaben entwickelte Konzept zum Monitoring und zur Anpassung von KI-Modellen im laufenden Betrieb wurde beispielhaft in einem generalisierten Toolset umgesetzt. Die Überwachung greift an drei Stellen der KI-Verarbeitungspipeline an: bei den Eingangsdaten, bei den Modellausgaben und beim Verhalten des KI-Modells selbst.
Für die Eingangsdaten können konfigurierbare Überwachungsmodelle, sogenannte Guards, aktiviert und parametriert werden. Sie vergleichen aktuelle Sensor-, Einstell- und Produktdaten mit der Statistik der Trainingsdaten. Dabei werden sowohl einzelne Datenquellen als auch der gesamte Arbeitspunkt des KI-Modells statisch und dynamisch überwacht. Die Parametrierung kann aus statistischen Eigenschaften der Trainingsdaten abgeleitet werden.
Die Guards erkennen unter anderem Grenzwertverletzungen, Veränderungen gleitender Mittelwerte und Verteilungen sowie eine zunehmende Zahl von Ausreißern. Gleichbleibende oder stark schwankende Eingangssignale können auf Sensorfehler hindeuten; systematische Veränderungen können ein Hinweis auf Drift und damit auf einen notwendigen Modellwechsel sein. Mithilfe von Ein-Klassen-Klassifikatoren wird zudem geprüft, ob der aktuelle Arbeitspunkt noch hinreichend durch die ursprünglichen Trainingsdaten abgedeckt ist.
Auch die Ausgangsdaten werden auf zulässige Wertebereiche überwacht, um fehlerhafte Ergebnisse zu erkennen und nachgelagerte Komponenten zu schützen. Als Reaktionen sind abgestufte Maßnahmen vorgesehen: Hinweise für Bedien- oder Modellierungspersonal, kritische Fehlermeldungen mit Handlungsempfehlungen oder der Rückfall auf ein einfacheres, robusteres KI- beziehungsweise physikalisches Modell.
Die Stabilität des KI-Modells wird geprüft, indem aktuelle Eingangsdaten an einem parallel ausgeführten Modell gezielt variiert werden. Führt eine kleine Eingangsänderung zu einer unerwartet großen Veränderung des Ergebnisses, kann dies auf einen instabilen Arbeitspunkt hinweisen. In einem solchen Fall soll eine Warnung ausgelöst und – soweit verfügbar – auf ein stabileres Alternativmodell umgeschaltet werden.
Für die Weiterentwicklung der Modelle sieht das Konzept ein paralleles Nach- oder Neutraining mit neu entstehenden Betriebs- und Zieldaten vor. Ein neues Modell wird zunächst mit dem aktuell eingesetzten Modell verglichen. Vor einem Wechsel erfolgt ein Freigabeprozess mit aktuellen Betriebsdaten, ungewöhnlichen Ereignissen, Extremzuständen und möglichen Sensorausfällen; ergänzend kann eine manuelle Bestätigung durch Fachpersonal vorgesehen werden.
Alter und neuer Modellstand können vorübergehend parallel betrieben werden, bis die Stabilität des neuen Modells bestätigt ist. Modellversionen und Modellwechsel werden protokolliert, sodass nachvollziehbar bleibt, welche Ergebnisse mit welchem Modellstand erzeugt wurden. Ein Neutraining ist insbesondere bei geänderten oder neu kalibrierten Sensoren, neuen Produkten und veränderten Betriebsbedingungen vorgesehen.
Ergebnisse
Das Teilvorhaben hat zentrale Grundlagen für übertragbare und langfristig beherrschbare KI-Services geschaffen. Dazu gehören eine strukturierte Anforderungs- und Rollenbeschreibung, definierte Datenbedarfe, ein standardisiertes Datenmodell, Werkzeuge zur Datenüberführung, ein Actor-Critic-basierter DRL-Ansatz sowie ein generalisiertes Monitoring- und Anpassungstoolset.
ReGAIN liefert damit kein vermeintlich universelles KI-System, sondern eine nachvollziehbare Architektur und erprobte Methodenbausteine, mit denen Gießereien schrittweise von der Datenbereitstellung über energieflexible Produktionsentscheidungen bis zu überwachten und anpassbaren KI-Modellen gelangen können. Für kleine und mittlere Unternehmen entsteht damit eine tragfähige Grundlage, um KI-Services kontrolliert einzuführen, auf weitere Prozesse zu übertragen und unter veränderten betrieblichen Bedingungen nachhaltig weiterzuentwickeln.
- Leitung des Teilvorhabens:
- Fraunhofer IFF
- Kooperationspartner:
- Fraunhofer IIS
- Ansprechpartner:
- Frau Aliena Oelke
- E-Mail:
- aliena.oelke@iff.fraunhofer.de
Teilvorhaben
Fraunhoffer IIS
KI-Röntgenbildanalyse zur Erkennung der Gussteilqualität
Details ansehen
Teilvorhaben
Fraunhoffer IIS
KI-Röntgenbildanalyse zur Erkennung der Gussteilqualität
Details ansehenKI-Röntgenbildanalyse zur Erkennung der Gussteilqualität
Teilvorhaben: „Autonome Qualitätscharakterisierung von Gussbauteilen mit Röntgendurchstrahlungsmethoden mit KI basierten Bildanalysemethoden“
Motivation:
Die Qualitätssicherung ist ein wichtiger Baustein in der komplexen Kette eines gesamten Produktionsprozesses von Gießereierzeugnissen. Eine zuverlässige Erkennung und Bewertung von Gießdefekten ist insbesondere bei sicherheitskritischen Bauteilen von enormer Bedeutung, um einerseits einen sicheren Betrieb zu gewährleisten und andererseits Ausschuss zu minimieren und dabei einen wichtigen Beitrag zur Reduktion des CO2-Footprints zu leisten. In vielen Gießereien, v. a. bei Zulieferern im Automobilsektor werden Produkte mit hohem Durchsatz erzeugt, so dass eine manuelle Qualitätsinspektion zu 100 % kaum möglich ist. Um auch innenliegende Defekte zuverlässig erkennen und bewerten zu können, werden daher autonom arbeitende Röntgenbildanalysesysteme eingesetzt. Anhand dieser Bewertung und vorgegebenen Qualitätsspezifikationen werden die Bauteile automatisch als IO oder NIO klassifiziert. Eine detaillierte Defektklassifikation ermöglicht es, die Daten weiterzunutzen, um Produktionsprozesse besser zu verstehen und Fehlerursachen zu identifizieren. So können frühzeitig Maßnahmen ergriffen werden, um Defekte zu minimieren oder ganz zu vermeiden. Bisherige Methoden der autonomen Bildanalyse erfordern ein großes Expertenwissen und einen enormen Aufwand, um die dahinter liegende Analysealgorithmik für jedes Bauteil und jede Prüfansicht individuell so zu parametrieren, damit Defekte zuverlässig erkannt werden. Vor allem Gießereien mit einem breiten Produktspektrum und kleinen bis mittleren Losgrößen, die zum Beispiel Produkte für den Bahnverkehr herstellen, übersteigt der Aufwand solcher Software der klassischen Bildanalyse meist den Nutzen. Wir streben daher an, mit Methoden der künstlichen Intelligenz die manuelle Parametrierung überflüssig zu machen, sodass die Bildanalyse für beliebige Röntgenbilder mit minimalem Aufwand auch von ungeschultem Personal eingerichtet werden kann.Vorgehensweise:
Ausgehend von einer großen Anzahl Röntgenbilder hoher Diversität wird ein KI-Modell entwickelt, welches in der Lage ist, Gießdefekte zuverlässig zu detektieren und zu klassifizieren. Der Datenpool für das Training der KI umfasst zum einen historische Daten, Röntgenbilder, die dem Fraunhofer EZRT von der Firma PINTER GUSS zur Verfügung gestellt werden, sowie synthetische Röntgenbilder, die mit Hilfe von Röntgensimulationstools, CAD-Daten von realen Bauteilen und realitätsnah modellierten Defekten erzeugt werden. Das Defektlabeling der realen Aufnahmen wird durch Röntgenexperten vorgenommen, die langjährige Erfahrung in der Qualitätssicherung von Gussbauteilen aufweisen können. Im Rahmen dieses Teilprojektes entsteht eine webbasierte Toolchain, welche das manuelle Defektlabeling in Röntgenbildern, die autonome Detektion und Klassifikation von Defekten mit dem entwickelten KI-Modell sowie die Visualisierung und den Datenexport der Analyseergebnisse umfasst. Die KI basierte Bildauswertung erfolgt dabei zweistufig. Im ersten Schritt werden Defekte in Röntgenbildern erkannt und Defektmasken erzeugt. Daraus lassen sich metrische Eigenschaften wie Fläche oder Formfaktor ableiten, die üblicherweise zur Bewertung des Bauteils bezüglich der Qualitätsspezifikationen herangezogen werden. Im zweiten Schritt werden anhand der geometrischen Merkmale die Defekte nach ihrer Art klassifiziert, z. B. in Pore, Lunker, Porosität. Diese Klassifizierung ist besonders dann wertvoll, wenn aus den Ergebnisdaten eine Fehlerursachenanalyse erfolgen soll, wird aber auch in manchen Fällen zur Qualitätsbewertung des Bauteils herangezogen, bspw. wenn eine Prüfung nach ASTM E2422 vorgeschrieben ist. Das Fraunhofer EZRT nutzt seit über 20 Jahren die Systemlösung ISAR (Intelligentes System zur automatischen Röntgenprüfung) für die autonome Inspektion von Gussbauteilen mit der Röntgendurchstrahlung. Die bisherige klassische Art der Bildauswertung soll in diesem Projekt durch die Option der KI basierten Bildauswertung erweitert werden. Dabei unterstützt die Firma PINTER GUSS, die mit Röntgenbildern verschiedenster Gussbauteile einen wertvollen Beitrag zum Training und zur Validierung von neuronalen Netzen leistet. Das entwickelte KI-Modell wird anhand von repräsentativen Szenarien evaluiert. Dabei werden Bauteile in statistisch signifikanter Anzahl geprüft und diese zuerst manuell mit Hilfe mehrerer Röntgenexperten ausgewertet. Die Ergebnisse werden dann mit der klassischen ISAR-Bilderkennung sowie der neu entwickelten KI basierten Bildauswertung hinsichtlich Zuverlässigkeit und Fehlanzeigen verglichen.Ziel:
Primäres Ziel ist die Erschaffung eines KI basierten Röntgenbildanalysemodells, welches in der Lage ist, Gießdefekte zuverlässig zu detektieren und zu klassifizieren. Dabei entsteht zunächst ein einfaches webbasiertes Tool, mit dem die Bildauswertung durchgeführt und bei Bedarf das Modell nachtrainiert werden kann. Für die industrienahe Evaluierung nach Projektende wird ein Softwareprototyp einer neuen ISAR-Version erstellt, in dem optional die KI-basierte Analysemethode ausgewählt werden kann.- Leitung des Teilvorhabens:
Fraunhofer Institut für Integrierte Schaltungen IIS,
Entwicklungszentrum Röntgentechnik EZRT
- Kooperationspartner:
- PINTER GUSS GmbH
- Ansprechpartner:
- Herr Dr. Frank Sukowski
- E-Mail:
- frank.sukowski@iis.fraunhofer.de
Teilvorhaben
Uni Kassel – GTK
Optimierung des Druckgießverfahrens durch Implementierung von KI in die Impeller-Schmelzebehandlung und in bedarfsgerechten Trennstoffauftrag
Details ansehen
Teilvorhaben
Uni Kassel – GTK
Optimierung des Druckgießverfahrens durch Implementierung von KI in die Impeller-Schmelzebehandlung und in bedarfsgerechten Trennstoffauftrag
Details ansehenDurch KI-Integration zur verbesserten Schmelzebehandlung und präzisem Trennstoffauftrag im Druckguss
Teilvorhaben: „Optimierung des Druckgießverfahrens durch Implementierung von KI in die Impeller-Schmelzebehandlung und für einen bedarfsgerechten Trennstoffauftrag“
Motivation:
Das Teilprojekt des Fachgebiets Gießereitechnik der Universität Kassel (GTK) im Rahmen des ReGAIN-Verbundprojekts bietet eine einzigartige Gelegenheit, die Effizienz und Qualität im Aluminium-Druckgießverfahren durch den Einsatz künstlicher Intelligenz erheblich zu verbessern. Durch die sensorische Erfassung und Digitalisierung der Schmelzereinigung und des Trennstoffauftrags können datengetriebene Optimierungen vorgenommen werden, die sowohl den Energie- und Ressourcenbedarf reduzieren als auch die Produktqualität steigern. Die Zusammenarbeit mit Projektpartnern zur kontinuierlichen in-situ Qualitätskontrolle und die Entwicklung einer benutzerfreundlichen Visualisierungsoberfläche ermöglicht eine präzise und automatisierte Impeller-Prozesssteuerung. Der innovative Einsatz von IR-Thermographie-Technologie zur Messung der Werkzeugoberflächentemperaturen bietet zusätzlich großes Potential für die Verbesserung der Gussteilqualität. Das Verbundprojekt wird einen Beitrag zur nachhaltigen Transformation der Gießereiindustrie leisten und zukunftsweisende Standards setzen.
Vorgehensweise:
Die Forschungsfelder, welche am GTK bearbeitet werden, teilen sich in die folgenden Handlungsstränge auf.
I Optimierung des Druckgießverfahrens durch Implementierung von KI in die Impeller-schmelzebehandlung
Bei der Entwicklung des KI-Modells für die Impeller-Schmelzbehandlung werden zunächst in praktischen Gießversuchen und simulativ mittels FLOW-3D umfangreiche Daten zu den Prozessparametern ermittelt und analysiert. Hierzu wird der Impellerprozess sensorisch erfasst und ein Simulationsmodell zur Beurteilung der Auswirkungen von Prozessparametern und unterschiedlichen Rotorgeometrien auf die Behandlungszeit entwickelt. Anschließend wird eine KI trainiert, die auf den ermittelten Daten basiert, um Muster und Korrelationen zu erkennen. Während der Schmelzbehandlung wird der Wasserstoffgehalt der Schmelze kontinuierlich und in Echtzeit mittels eines EMC Wasserstoffanalysators (HYCAL) erfasst und dient der KI als Zielgröße. Zur automatischen und bedienerunabhängigen Definition der idealen Impeller-Parameter werden die Schmelz-Prozessparameter in Echtzeit über entsprechende Schnittstellen an die KI übergeben. So ist eine genaue und effiziente Einstellung des Wasserstoffgehalts möglich.
II Optimierung des Druckgießverfahrens durch Implementierung von KI für einen bedarfsgerechten Trennstoffauftrag
In Druckgießprozessen ist die Temperatur der Werkzeugoberfläche maßgebend für die Gussteilqualität. Viele Gießereien nutzen den Sprühprozess daher zur Einstellung einer gewünschten Oberflächentemperatur. Die Programmierung der Sprühprozesse erfolgt erfahrungsbasiert und ist daher häufig nicht optimal dimensioniert. Die inhomogene Temperatur der Werkzeugoberfläche kann zumeist nur lokal und in der Regel diskontinuierlich mittels ReGAIN – Teilprojekt Thermoelemente erfasst werden. Daher werden die Oberflächentemperaturen in diesem Teilprojekt mittels IR-Kameras auf beiden Werkzeughälften vor und nach dem Sprühen global erfasst und über Emissionslandkarten in situ korrigiert, um als Zielgröße für die KI zu dienen. Anschließend trifft die KI eigenständig Entscheidungen darüber, wie lange und an welcher Stelle Trennstoff aufgetragen wird, um die Oberflächentemperatur zu regulieren.
Ziel:
Das Teilvorhaben des Fachgebiets Giessereitechnik (GTK) der Universität Kassel im Verbundprojekt ReGAIN adressiert insbesondere die Implementierung von künstlicher Intelligenz (KI) in den Gieß- und Schmelzprozess. Die Implementierung von KI in den Prozess der Schmelzebereitstellung in Aluminium-Druckgießverfahren hat eine signifikante Auswirkung auf den Energie- und den Ressourcenbedarf des Gießverfahrens sowie auf die Qualität der Gussteile. Ziel der Sensor- und KI-gestützten Schmelzebereitstellung ist die Einstellung eines definierten Wasserstoffgehalts in einer möglichst kurzen Behandlungszeit. Durch den Einsatz einer KI kann dieser Prozess automatisiert, bedienerunabhängig, effizienter und präziser gesteuert werden. Die Qualität von Druckgießteilen hängt maßgeblich von der Werkzeugoberflächentemperatur ab. Ziel ist daher, die globale Werkzeugoberflächentemperaturen mittels eines bedarfsgerechten Sprühprozesses gezielt einzustellen. Auf diese Weise können Fehler wie Porosität, Lunkerung oder unvollständiger Guss maßgeblich reduziert werden. Aufgrund der Prozessabläufe und der Anforderungen an das Werkzeug im Druckgießverfahren ist es derzeit nicht möglich, die globalen Oberflächentemperaturen der Kavität zuverlässig zu erfassen. Hierzu werden Strategien entwickelt und analysiert, um das Messergebnis der IR-Technologie zu verbessern und beispielsweise Emissionslandkarten in situ zu korrigieren.
Ergebnis:
Die entwickelten KIs ermöglichen eine herstellerunabhängige Anwendung, was eine weitreichende Implementierung in alle Gießereien ermöglicht. Durch die kontinuierliche Qualitätsprüfung der Aluminiumschmelze, die Auswertung der gewonnenen Qualitätsdaten mittels KI sowie die darauf aufbauende automatisierte Parametereinstellung des Impellerprozesses werden eine verbesserte Produktqualität, Effizienzsteigerungen und Kosteneinsparungen angestrebt. Das Ziel ist dabei, die Technik so universell wie möglich zu entwickeln, sodass diese herstellerunabhängig in jedem bestehenden Impellerprozess integriert werden kann. Der entwickelte KI-gestützte Impellerprozess bietet ein großes Potenzial für die gesamte Aluminiumindustrie, indem er eine kontinuierliche Optimierung und Anpassung der Prozessparameter ermöglicht, was zu einer höheren Konsistenz und Qualität der produzierten Teile führt. Durch den bedarfsgerechten Formsprühprozess kann der Temperaturhaushalt des Werkzeugs präziser reguliert und der Verbrauch von Trennmitteln ggf. minimiert werden, was zur Ressourceneffizienz im Druckgießprozess beiträgt. Der KI-gestützte Formsprühprozess bietet ein großes Potenzial für die gesamte Aluminiumindustrie. Die präzise Steuerung des Sprühprozesses sorgt dafür, dass die Werkzeugoberflächentemperatur gezielt eingestellt werden kann. Dies kann unter anderem zu einer gesteigerten Lebensdauer der Werkzeuge führen, und die Qualität der Druckgießteile verbessern.
- Leitung des Teilvorhabens:
- Universität Kassel Fachgebiet Gießereitechnik (GTK)
- Kooperationspartner:
- IDECO GmbH
- TU-BS iwf
- BREOS GmbH
- MAGMA Gießereitechnologie GmbH
- bridgefield GmbH
- ae group ag
- Ansprechpartner:
- Prof. Dr.-Ing. Martin Fehlbier
- E-Mail:
- sekretariat-gtk@uni-kassel.de
Teilvorhaben
HEITEC PTS GmbH
Inline-Prozessoptimierung durch Kombination optischer Oberflächenprüfung mit Röntgenprüfungen
Details ansehen
Teilvorhaben
HEITEC PTS GmbH
Inline-Prozessoptimierung durch Kombination optischer Oberflächenprüfung mit Röntgenprüfungen
Details ansehenKI-gestützte Bauteilprüfung mittels Oberflächenanalyse ergänzt die klassische Röntgenprüfung
Teilvorhaben: „Inline-Prozessoptimierung durch Kombination optischer Oberflächenprüfung mit Röntgenprüfungen“
Motivation:
Warum arbeiten wir an diesem Projekt? HEITEC PTS wird im Projekt experimentell ihre Röntgenprüfanlagen um ein optisches Oberflächensystem erweitern. Dadurch können optische Prüfdaten KI-basiert auf Korrelationen mit Röntgenprüfdaten geprüft werden. Die Vision ist, durch eine vorgeschaltete optische Oberflächenprüfung – die weniger energieintensiv ist – einen Teil des Ausschusses schon vor der energieintensiven Röntgenprüfung zu identifizieren und somit den Durchsatz der Röntgenprüfanlagen zu erhöhen bzw. die Anzahl der gesamten notwendigen Röntgenprüfungen zu reduzieren. Dies dient der Energieeinsparung für den gesamten Gussprozess.
Zudem beteiligt sich die HEITEC PTS als Hersteller von Röntgenprüfsystemen an der Standardisierung von Datenaustauschformaten aus Anwendersicht – die von Röntgenprüfsystemen produzierten Daten sind komplexer und vom Datenvolumen (Größenordnung 1-10 GB/min) schwerer zu handhaben als z.B. der Datenstrom eines Temperatursensors in einer Produktionsanlage.
Vorgehensweise:
Welche Tätigkeiten umfasst das Projekt?
Im Rahmen des Teilprojektes wird optische Oberflächenmesstechnik in eine Serienanlage der HEITEC PTS integriert. Hierzu wird zuerst geeignete Sensorik ausgewählt und getestet. Anschließend wird eine Laborumgebung konzipiert und aufgebaut, mit welcher die Sensorik mit Blick auf eine möglichst nahtlose Integration in eine Serienanlage evaluiert werden kann. Dieser Aufbau soll Erkenntnisse über die Möglichkeiten und Grenzen des Systems liefern.
Nachdem zuvor ein Konzept für die Integration sowie der grundsätzliche Tauglichkeitsnachweis des optischen Oberflächensensors erarbeitet wurden, sollen dieser bei einem Kunden der HEITEC PTS in eine im aktiven Prüfbetrieb befindliche Prüfanlage integriert werden, um reale Messdaten für die weitere Verwendung zu generieren. Um die Integration beim Kunden so nahtlos wie möglich zu gestalten und den Prüfbetrieb beim Kunden nur minimal zu unterbrechen, erfolgt die Inbetriebnahme erst digital mithilfe digitaler Zwillinge aller Komponenten, um so eventuelle Kompatibilitätsprobleme bereits im Vorhinein erkennen und beheben zu können.
Zuletzt werden die zuvor gewonnen Daten ausgewertet. Dabei liegt der Fokus darauf, mit KI-basierten Methoden Informationen über die Bauteilqualität zu gewinnen. Einerseits wird die Qualität der Bauteiloberfläche bewertet, andererseits wird ermittelt, ob die Oberflächendaten Rückschlüsse auf die in der Röntgenprüfung gefundenen Defekte zulassen.
Außerdem entwickelt HEITEC PTS ein Datenmodell, mit welchem sich die von Röntgenprüfanlagen generierten Daten effizient handhaben lassen. Zudem wird die eigene Anlagensoftware um ein Datenbankmodul erweitert, mit welchem die Ergebnisdaten der Röntgenprüfung gespeichert werden können. Zuletzt wird das Datenbankmodul derart ergänzt, dass ein CATENA-X-konformer Datenexport möglich ist.
Ziel:
Die experimentelle Integration des optischen Oberflächensensors im Rahmen der Demonstratoren beim Kunden bietet zum einen die Möglichkeit, einen noch umfassenderen Bauteil Datensatz ohne Modifikation der Prozesslinie zu erhalten. Weiterhin sollen mit KI-Methoden Zusammenhänge zwischen den optischen Oberflächenmessdaten und den Röntgenprüfergebnissen abgeleitet werden. Dies könnte erlauben, einzelne Bauteile bereits auf Basis der optischen Oberflächenmessdaten als defekt zu klassifizieren und die energieintensive Röntgenprüfung für diese Bauteile zu vermeiden. Diese Energieeinsparung ist nachhaltig und erhöht die Effizienz des Gesamtprozesses, da der Durchsatz der Inline-Prüfanlage statistisch erhöht werden kann.
Ein weiteres Ziel der HEITEC PTS GmbH als Prüfanlagenhersteller in der Produktion ist es, dass die erwähnten einheitlichen Datenaustauschmechanismen auf Basis von CATENA-X den Austausch von Röntgenprüfdaten zulassen. Dies ist herausfordernd, da die Datengröße von Röntgenprüfdaten deutlich größer ist als die von typischen Prozesssensoren (z.B. Temperatursensoren) – so umfassen gerade 3D-Röntgenprüfdaten typischerweise 1-10 GB an Daten, die im Minutentakt entstehen.
- Leitung des Teilvorhabens:
- HEITEC PTS GmbH
- Ansprechpartner:
- Herr Christoph Mühleiß
Teilvorhaben
IDECO GmbH
KI-basierte Assistenzsysteme für die Optimierung nachhaltiger Gussprozesse
Details ansehen
Teilvorhaben
IDECO GmbH
KI-basierte Assistenzsysteme für die Optimierung nachhaltiger Gussprozesse
Details ansehenSchmelzebehandlung mittels KI basierter Melt Clean und KI Qualitäts Analytik
Teilvorhaben: „KI-basierte Assistenzsysteme für die Optimierung nachhaltiger Gussprozesse“
Motivation:
Im Forschungsprojekt ReGAIN wird der Ansatz der digitalen auf CATENA-X basierenden Verknüpfung von Gießereiproduktionssystemen zur Steigerung von Effizienz, Flexibilität, Resilienz und Nachhaltigkeit verfolgt. Ziel ist es diese komplexen Produktionssysteme zu einem umfassend vernetzten Wertschöpfungssystem zu integrieren und mit der geschaffenen digitalen Transparenz neue digitale Fertigungskonzepte zu realisieren. Nur so können die wachsenden Anforderungen an die Resilienz und Nachhaltigkeit zukunftsfähiger Produktionssysteme erfüllt werden. Als Konsequenz lassen sich mit dem ganzheitlichen digitalen Lösungsansatz bisher nicht genutzte Energie- und Ressourceneffizienzpotenziale für eine ökologisch nachhaltige Gießereiindustrie im Sinne des 2021 aktualisierten „European Green Deal“ erschließen. ReGAIN wird die Grundlagen schaffen, dass zukünftig für jedes Gießereiprodukt ein digitaler Produktpass einheitlich definiert und in CATENA-X verfügbar ist. Zur Erreichung dieser Ziele wird IDECO Schmelze relevante, standardisierte, konzeptionelle und logische Datenmodelle mit den Verbundpartnern entwickeln und diese mit KI- und Simulationsansätzen zur Optimierung multipler Zielgrößen verbinden.Vorgehensweise:
IDECO verfolgt als Ziel innerhalb des Kooperationsprojektes die Entwicklung einer neuartigen Messeinrichtung, in Zusammenarbeit mit der GTK zu entwickeln, die auf variable, gießtechnisch relevante Einflüsse proaktiv agiert, um somit die Aluminiumschmelzen unter verschiedensten Bedingungen reproduzierbar zu behandeln. Somit können die Ziele der produzierenden Gießereien, wie z. B. höhere Schmelzequalität, weniger Ausschuss und geringere Prozesszeiten erreicht werden. Für die Gießereien ergeben sich dadurch hochwertige und robuste Fertigungsprozesse, die sowohl erhebliche betriebswirtschaftliche, als auch wettbewerbliche Vorteile bieten. Weitere, daraus resultierende Ziele der neuen Messeinrichtung sind die Einhaltung der Vorgaben zur Senkung des CO2Ausstoßes durch die Reduzierung des Ausschusses CO2Ausstoß der Gießerei) sowie der damit einhergehenden Ressourcenschonung. Des Weiteren soll die bisherige Dokumentationssoftware QS Master auf eine KI basierte Intelligenz und Struktur zu einem proaktiven Analyse-Werkzeug für die Gießereien neu entwickelt werden. Gießerei Mitarbeiter erhalten mittels Künstlicher Intelligenz (KI) neues Know-how automatisch zugetragen und visualisiert. Mit den Verbundpartnern (Hochschulen, IT- und KI Know-how) wollen wir als Gießerei-Geräte- und Softwarehersteller die Digitalisierung und den Gießereiprozess maßgeblich fortentwickeln. Die Erfahrung langjähriger Mitarbeiter sind die Stützen der Gießereien. Diese Mitarbeiter gehen nun von Jahr zu Jahr verstärkt in den Ruhestand und Nachwuchs fehlt in ausreichend qualifiziertem Maße. Die verschiedensten Variablen, die zu einer qualitativ guten Schmelzebehandlung führen, sollen mit Sensoren und KI basierten Apps den Mitarbeiter zielgerichtet führen, um die Schmelzevorbereitung lt. Sollvorgaben bereitzustellen. Die Impellerbehandlung muss um individuelle gießereibezogene Situationen ergänzt werden. Bisher werden Rohstoffdaten, Arbeitspläne, örtliche Situation, Werkzeugzustände gar nicht oder unzureichend dokumentiert und nicht KI basiert genutzt. Das heutige Wissen im Sinne von Industrie 4.0 zu digitalisieren und deren Abhängigkeit in eine KI basierte Handlungsempfehlung zu entwickeln, wird in den Gießereien einen signifikanten Mehrwert generieren. Der zu entwickelnde KI basierte QS Master soll u.a. mit den Daten der Rotorbehandlung, der thermischen Analyse, der Wasserstoffgehalte, der Umweltdaten und weiterer lokaler Gegebenheiten in Abhängigkeit gebracht werden um autonom Merkmale und Handlungsvorschläge zu errechnen und den Abteilungs- und Gießereileitern visuell zur Verfügung zu stellen. Die Analysen müssen Abhängigkeiten von verschiedenen Zugaben und Behandlungsparametern und den erreichten Messergebnissen analysieren, visualisieren und Handlungsempfehlungen vorschlagen. Dieser automatisierte, kontinuierliche, KI basierte Verbesserungsprozess entlastet die Abteilungs- und Gießereileiter, reduziert die Wahrscheinlichkeit, dass schleichende Prozess- und Ergebnisveränderungen unbemerkt bleiben und unterstützt aktiv bei der Energiewende, da viele neue Gussteile im Verkehrs- und Energiesektor entwickelt und gefertigt werden müssen. IDECO bedient als Kunden, kleinere, mittelständische Gießereien als auch OEMs. Die Herausforderung wird es sein, die zu entwickelnden Technologien und Analysen für kleinere Gießereien handhabbar zu entwickeln. Im Rahmen der Entwicklung wird berücksichtigt, wie ein RETROFIT integriert werden kann, um Ressourcen und Investitionskosten zu reduzieren.Ziel:
IDECO ist ein Hersteller der umfassend im Bereich Schmelzeaufbereitung nach dem Impellerprinzip, Qualitätskontrollen der Schmelzen mit verschiedenen Messgeräten wie Dichte Index Bestimmung, thermischer Analyse und Wasserstoffbestimmung tätig ist und dabei die gewonnenen Daten zwecks Dokumentation speichert, vernetzt und visualisiert. Diese Integration besteht seit vielen Jahren und wurde entsprechend in vielen Gießereien eingesetzt. Die Lösung fällt dabei höchst unterschiedlich aus, angepasst an den jeweiligen Bedarf und den Notwendigkeiten der Gießereien. Bei größeren Gießereien sind zum Teil Prozesskontrollen integriert, die über die Freigaben der Schmelze- Charge entscheiden. Im Rahmen dieses Projektes sollen erstmals KI Berechnungen erfolgen, welche neues Wissen schaffen und dies automatisch an den definierten Adressaten zurückmeldet. Es werden zwei Demonstratoren entwickelt, um vernetztes Wissen zu gewinnen. Zum einen, eine mit Sensorik ausgestattete Melt Clean Anlage, die auf variable Gieß- und Umweltsituationen reagiert und die zudem über eine Verbindung zu einer KI basierten Datenbank auf neues Wissen zurückgreift und selbstständig auf die aktuelle Situation Behandlungsparameter vorschlägt. Zweitens, soll die zu entwickelnde KI in einem eigenständigen Produkt, dem KI- Master münden. Dieser wird als Demonstrator die Analytik für Qualitätsparameter der Schmelze mittels KI bereitstellen.- Leitung des Teilvorhabens:
- IDECO GmbH
- Kooperationspartner:
- PINTER GUSS GmbH
- Uni Kassel – GTK
- TU-BS ifs
- TU-BS iwf
- Ansprechpartner:
- Herr Olivier Dünkelmann
- E-Mail:
- O.Duenkelmann@ideco-gmbh.de
Teilvorhaben
insightfabrix solutions
Entwicklung von KI-basierten Predictive Quality und Predictive Maintenance Assistenzsystemen für den Druckguss
Details ansehen
Teilvorhaben
insightfabrix solutions
Entwicklung von KI-basierten Predictive Quality und Predictive Maintenance Assistenzsystemen für den Druckguss
Details ansehenEntwicklung von KI-basierten und intuitiv nutzbaren Assistenten für den Druckguss
Teilvorhaben: „Entwicklung von KI-basierten Predictive Quality und Predictive Maintenance Assistenzsystemen für den Druckguss“
Motivation:
Druckgießereien sind zu mehr als 80% mittelständisch geprägte Unternehmen, die zu einem großen Teil auf die von Anlagen- und Systemlieferanten bereitgestellten Technologien und Innovationen angewiesen sind. Nichtsdestotrotz sind sie wichtige Zulieferer im Fahrzeugbau und unterliegen den Anforderungen industrieller Trends, Innovationen, Gesetzgebungen und globalen wirtschaftlichen und politischen Entwicklungen. Neben den unzähligen wirtschaftlichen und politischen Herausforderungen der letzten Jahre, werden zudem die Beteiligung an der Energiewende, der CO2Footprint in der Lieferkette und der Einsatz von KI-Technologien in der Produktionstechnik in den kommenden Jahren den wirtschaftlichen Erfolg und Misserfolg von vielen Unternehmen maßgeblich beeinflussen. Eine große Hürde besteht für mittelständische Gießereien dabei meist in der unzureichend ausgebauten und oft extern betreuten IT-Infrastruktur. Darüber hinaus stehen oft nicht die Ressourcen und das Knowhow für eine digitale Transformation, die Entwicklung von umfassenden Datenerfassung- und Verarbeitungssystemen und die Verwendung von KI-Ansätzen für die Prozess- und Qualitätsoptimierung bereit. Die insightfabrix solutions GmbH bietet mit smartfoundry.solutions Komponenten zur Digitalisierung von Druckgießereien im Dienstleistungsmodell „Solutions as a Service“ an. Dabei handelt es sich um Hardware- und Softwarekomponenten sowie Service-Dienstleistungen. Im Rahmen des Teilvorhabens werden prototypische KI-basierte Assistenzsysteme für die Anwendungsfelder Predictive Quality und Predictive Maintenance für Druckgussprozesse bzw. Produktionssysteme für den Druckgussprozess (Druckgusszellen) entwickelt.Vorgehensweise:
Im Rahmen des Teilprojekts wird in Zusammenarbeit mit drei Druckgießereien (G.A. Röders, ae group ag, Julius Schüle Druckguss GmbH) jeweils eine Druckguss-Produktionszelle weitreichend digitalisiert und mit Systemen für die Datenerfassung und Datenvisualisierung ausgestattet. Um zusätzliche Prozess- und Maschinendaten zu erfassen, werden die Komponenten der Druckgusszelle (Geräte) mit zusätzlicher Sensorik ausgestattet. Des Weiteren sollen umfangreich Qualitätsdaten erfasst werden, um in Zusammenarbeit mit den Gießereien und Experten aus der Maschinenentwicklung hochwertige KI-Trainingsdaten für Predictive Quality und Predictive Maintenance zu erzeugen. Für die Erfassung und Verarbeitung der Qualitätsdaten müssen die bestehenden Backend-Systeme von smartfoundry.solutions erweitert werden. Darüber hinaus soll mit Hilfe einer geeigneten Semantik / Ontologie der „menschliche Erfahrungsschatz“ für die Modellentwicklung und Verstärkung von „präferierten Lösungen“ digitalisiert werden. Eine geeignete Semantik/Ontologie für diesen Anwendungszweck gilt es in diesem Zug zu finden und zu entwickeln. Zudem werden im Rahmen der Arbeiten prototypische Applikationen entwickelt, mit denen die für die Trainingsdatensätze geeigneten Daten visualisiert und bearbeitet werden können, damit die Prozess- und Maschinen-Experten entsprechende Daten für die KI-Modelle „taggen“ können. Mit Hilfe der hochgradig angereicherten KI-Trainingsdatensätze sollen geeignete KI- bzw. ML-Modelle ausgewählt werden, die dann mit großen, während der Projektlaufzeit erzeugten, Trainingsdatensätzen trainiert werden. Abschließend werden die Modelle prozessbegleitend Verwendung finden, um die Prädiktionsgüte und Nutzbarkeit zu validieren. Gelingt die Entwicklung, können anhand der entwickelten Modelle intransparente Wechselwirkungen zwischen Prozess-, Maschinensystem-, Qualität- und Energiebedarf offen gelegt werden. Des Weiteren beteiligt sich das Teilprojekt an der Standardisierung mit OPC UA sowie den geplanten Arbeiten bezüglich Catena-X für die Gießerei. Der Einsatz von OPC UA soll die Datenerfassung und Parametrierung von Anlagen in der Gießerei wesentlich vereinfachen. Damit Gießereien in der Lieferkette über Catena-X eingebunden werden können, sollen bestehende Catena-X Use Cases genutzt sowie ggf. neue gießereispezifische Use Cases definiert werden.Ergebnis:
Als primäres Resultat des Teilprojektes stehen zwei prototypische Applikationen zur Verfügung die für die Use Cases Predictive Quality und Predictive Maintenance entwickelt wurden und mit denen die ausgewählten und trainierten KI- bzw. ML-Methoden getestet werden. Durch eine Industrialisierung der Softwarekomponenten soll ein rascher Einsatz der entwickelten KI-Assistenzsysteme und Applikationen gewährleistet werden. Dadurch soll mittelständisch geprägten Druckgießereien die Chance geboten werden, den heutigen Anforderungen bezüglich des Digitalisierungsgrades und der Prozessoptimierung für bessere Flexibilität, Effizienz und Resilienz gerecht zu werden. Zudem erleichtert die Standardisierung mit OPC UA die Datenerfassung und Automatisierung in den Gießereien und die Abstimmung von Catena-X auf die Integration von Gießereien in die digitale Lieferkette verringerte den Umsetzungsaufwand für die Unternehmen.- Leitung des Teilvorhabens:
- insightfabrix solutions GmbH
- Kooperationspartner:
- Julius Schüle Druckguss GmbH
- ae group ag
- G. A. Röders GmbH & Co. KG
- Ansprechpartner:
- Dr.-Ing. Kai Kerber
- E-Mail:
- kai.kerber@insightfabrix.com
Teilvorhaben
LGL GmbH
Erprobung energieflexibler Prozesse und Betriebsregime durch datenintegrierte Methodenanwendung von Simulations- und KI-Modellen
Details ansehen
Teilvorhaben
LGL GmbH
Erprobung energieflexibler Prozesse und Betriebsregime durch datenintegrierte Methodenanwendung von Simulations- und KI-Modellen
Details ansehenEnergieeffiziente Fertigung durch datengetriebene Modelle in der Niederdruckgießerei
Teilvorhaben: „Erprobung energieflexibler Prozesse und Betriebsregime durch datenintegrierte Methodenanwendung von Simulations- und KI-Modellen“
Motivation
Der europäische „Green Deal“ und die Disruption des Energiemarktes in Europa durch den Ukraine Krieg führen zu enormen Herausforderungen in der Wettbewerbssituation für mittelständische Gießereien. Die massiv gestiegenen Energiepreise, der Umstieg auf erneuerbare Energien und das Ziel einer Kreislaufwirtschaft erfordern eine maximal effiziente Produktion von Gussteilen. Dabei stellt der hohe Komplexitätsgrad einer solchen Prozesskette die Unternehmen vor große Herausforderungen. Um diesen Herausforderungen zu begegnen, ist es notwendig die bereits bestehende hochwertige Gussteilfertigung durch eine tiefgreifende Digitalisierung der Prozesskette zu erweitern. Die Leichtmetallgießerei Langensalza steht dabei als klein und mittel Seriengießer durch den hohen Anspruch an die Flexibilität ihrer Anlagen vor besonders großen Herausforderungen. Für die Gussteilqualität bildet dabei die Schmelzequalität einen besonders wichtigen und komplexen Prozessschritt und soll im Projekt durch digitale Analysen verbessert werden. Im Vergleich zu Großserienprozessen führt die erforderliche Flexibilität in der Fertigung zu erhöhten Energieverlusten in der Gussteilherstellung. Durch eine dynamische Energiesimulation sollen Verbesserungen ermöglicht werden.
Vorgehensweise:
Zur tiefgreifenden Analyse des Schmelzprozesses werden Prozess-, Energie und Qualitätsdaten digital erfasst. Hierzu wird die Betriebsdatenerfassung zum Teil digitalisiert und die Qualitätsdaten der Schmelze werden in eine gemeinsame Datenbank integriert. Zur Erfassung der Energiedaten wird ein Messkonzept erarbeitet und die bestehende Messtechnik erweitert. Die so erhobenen Daten werden anonymisiert den Projektpartnern zur Verfügung gestellt und sind notwendige Grundlage für die weiteren Entwicklungen. Auf Basis dieser Daten werden KI- gestützte Analysetools und Assistenzsysteme entwickelt. Diese ReGAIN‑Services genannten Tools sollen die Themen Schmelzequalität (IDECO, GT Kassel, TU Braunschweig), Fertigungsoptimierung und Dynamische Energiesimulation (TU Braunschweig, Fraunhofer IFF) ermöglichen. So soll beispielhaft durch eine energieoptimierte Fertigungsplanung Möglichkeiten zur Reduktion der Energieverbräuche ermittelt werden. Die LGL wird hierzu umfassende Energie- und Stoffstromanalysen der Fertigungsprozesse erstellen. Auf Basis dieser Analysen werden Messpunkte für die Energieverbräuche definiert und Anpassungen in der Betriebsdatenerfassung vorgenommen, um eingesetzte Stoffe zu erfassen. Entwickelte Demonstratoren für KI- gestützte Analysetools und Assistenzsysteme werden getestet und validiert.
Ziel:
Ziel des Teilvorhabens ist es demonstrativ Prozessverbesserungen durch den Einsatz von Assistenzsystemen aufzuzeigen. Dabei liegt der Fokus in diesem Teilprojekt auf der Erprobung energieflexibler Prozesse und Betriebsregime, sowie der Schmelzequalität. Für die energieoptimierte Fertigung sollen Simulationsmodelle und KI-Methoden entwickelt werden. Die Schmelzequalität soll durch konkrete Handlungsempfehlungen an den Facharbeiter zur Einstellung verbesserter Prozessparameter beeinflusst werden.
- Leitung des Teilvorhabens:
- Leichtmetallgießerei Bad Langensalza GmbH
- Kooperationspartner:
- Fraunhofer IFF
- TU-BS ifs
- TU-BS iwf
- BREOS GmbH
- Uni Kassel – GTK
- IDECO GmbH
- Ansprechpartner:
- Herr Hagen Stein
- E-Mail:
- h.stein@die-komplettgiesserei.de
Teilvorhaben
MAGMA Gießereitechnologie GmbH
Entwicklung interaktiver, KI-basierter Wissensplattformen für virtuelle Prozessdaten im Shop-Floor
Details ansehen
Teilvorhaben
MAGMA Gießereitechnologie GmbH
Entwicklung interaktiver, KI-basierter Wissensplattformen für virtuelle Prozessdaten im Shop-Floor
Details ansehenEntwicklung interaktiver, KI-basierter Wissensplattformen für virtuelle Prozessdaten im Shop-Floor
Teilvorhaben: „Entwicklung einer interaktiven Wissensplattform für virtuelle Prozessdaten im Shop-Floor Bereich in Kombination mit KI-basierten Assistenten“
Motivation:
Das geplante Vorhaben wird die Nutzung und Kombination von Realdaten aus unterschiedlichen Prozessquellen (big data) mit virtuell erzeugtem Fertigungswissen (digital twin), zur echtzeitnahen Qualitätsprognose und Regelung von Produktionsprozessen erweitern. Der Datentransfer sowie die Datenerfassung aus Sensorik, Datenauswertung, künstlicher Intelligenz und Kopplung mit dem digitalen Zwilling sind zentrale Themen des Teilprojektes. Darüber hinaus ist ein Schwerpunkt der Entwicklung die Visualisierung des virtuellen Wissenspools im direkten Umfeld der Druckgussanlage. Eine besondere Herausforderung ist hier die möglichst intuitive Darstellung komplexer Prozesszusammenhänge (Korrelationen zwischen Einstellparametern/ Maschinenkennwerten/ Messgrößen und Qualitätsmerkmalen des Gussbauteils). In enger Zusammenarbeit mit Industriepartnern und Forschungseinrichtungen soll eine praxisnahe Entwicklung und Forschung, sowie erfolgreiche industrielle Umsetzung sichergestellt werden.
In diesem Teilprojekt sollen zukunftsweisenden Technologien und Methoden entwickelt werden, die die deutsche Gießerei-Industrie bei der Digitalisierung unterstützen und ihr dazu verhelfen den technologischen Anforderungen von Industrie 4.0 noch besser zu entsprechen. Die online Vorhersage der virtuellen Bauteilqualität innerhalb eines Fertigungszyklus auf Basis einer direkten Datenkopplung zwischen Druckgussmaschine und Simulationsmodell, stellt in diesem Rahmen ein technologisches Novum in der Branche dar.
Durch die Zusammenarbeit mit den unterschiedlichen Fachgebieten und Industriepartnern soll eine Übertragbarkeit der technologischen Entwicklung dieses auf andere Gießverfahren wie beispielsweise den Kernfertigungsprozess (AP2.x und AP3.4.x) sichergestellt werden. Die im Rahmen des Forschungsvorhabens entwickelten praxisnahen Lösungen werden Wissenschaft und Industrie gleichermaßen zur Verfügung gestellt.
Vorgehensweise:
Zunächst wird ein automatisierter Datenaustausch mit den realen Prozessen der über eine definierte Schnittstelle (bspw. OPC-UA) entwickelt. Parallel erfolgt die Entwicklung einer App zur Bereitstellung des virtuellen Wissenspools aus der Simulation in der relevanten Arbeitsumgebung. Danach soll ein Workflow für ein virtuell basiertes System zur Qualitätsvorhersage direkt an der Druckgießmaschine entwickelt werden. Dabei sollen real gemessene Produktionsdaten mit simulierten statistischen Qualitätsdaten verknüpft und frühzeitige Handlungsempfehlungen für den Maschinenbediener abgleitet werden. Abschließend werden die KI-/ML-Modelle aus dem realen Produktionsumfeld auf die Grunddaten der Simulation angewendet, um so virtuelle Assistenten verfügbar zu machen.
Ziel:
Das Ziel des Teilprojektes ist die Integration und Visualisierung des Wissenspools aus der Simulation (virtuelles Prozessmodell / digitaler Zwilling) in die relevanten Arbeitsumgebungen der realen Prozesse (Druckguss und Kokillenguss/Kernfertigung). Das systeminhärente Experten-/Erfahrungswissen der Simulation bzw. eines digitalen Zwillings bestehend aus Modellaufbau, Definition und Ergebnischarakterisierung soll durch KI-/ML-Methoden analysiert und in virtuellen Assistenten verfügbar gemacht werden. Die Assistenzsysteme sollen auf Basis realer Produktionsdaten innerhalb des Fertigungszyklus eine virtuelle Qualitätsprognose liefern. Diese online Qualitätsinformation kann mit Handlungsempfehlungen für das Maschinenpersonal verknüpft werden.
- Leitung des Teilvorhabens:
- MAGMA Gießereitechnologie GmbH
- Kooperationspartner:
- Oskar Frech GmbH + Co. KG
- G. A. Röders GmbH & Co. KG
- Uni Kassel – GTK
- TU-BS ifs
- Ansprechpartner:
- Dr.-Ing. Marcus Schopen
- E-Mail:
- m.schopen@magmasoft.de
- Ansprechpartner:
- Dr.-Ing. Horst Bramann
- E-Mail:
- h.bramann@magmasoft.de
Teilvorhaben
PINTER GUSS GmbH
Entwicklung einer digitalen, vernetzten Prozess- und Betriebsdatenerfassung im Brownfield der Gießerei und Implementierung von KI basierten Assistenzsystemen in der Fertigung
Details ansehen
Teilvorhaben
PINTER GUSS GmbH
Entwicklung einer digitalen, vernetzten Prozess- und Betriebsdatenerfassung im Brownfield der Gießerei und Implementierung von KI basierten Assistenzsystemen in der Fertigung
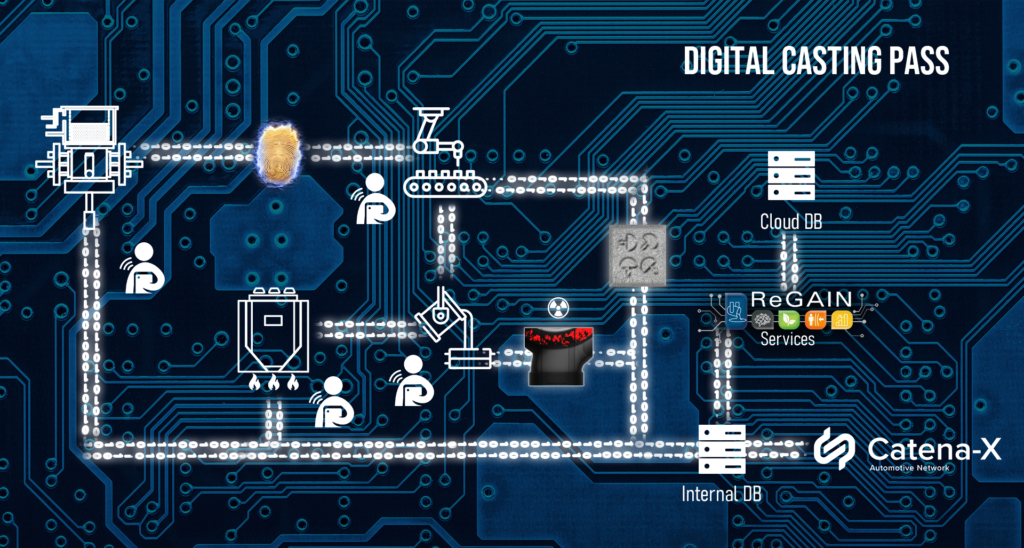
Details ansehenErzeugung des digitalen Produktpasses in der Gießerei für die datengetriebene Gussfertigung der Zukunft
Teilvorhaben: „Entwicklung einer digitalen, vernetzten Prozess- und Betriebsdatenerfassung im Brownfield der Gießerei und Implementierung von KI basierten Assistenzsystemen in der Fertigung“
Motivation:
Der europäische „Green Deal“ und die Disruption des Energiemarktes in Europa durch den Ukraine Krieg führen zu enormen Herausforderungen in der Wettbewerbssituation für mittelständische Gießereien. Die massiv gestiegenen Energiepreise, der Umstieg auf erneuerbare Energien und das Ziel einer Kreislaufwirtschaft erfordern eine maximal effiziente Produktion von Gussteilen. Dabei stellt der hohe Komplexitätsgrad einer solchen Prozesskette die Unternehmen vor große Herausforderungen. Um diesen Herausforderungen zu begegnen, ist es notwendig die bereits bestehende hochwertige Gussteilfertigung durch eine tiefgreifende Digitalisierung der Prozesskette zu erweitern. Die PINTER GUSS GmbH steht dabei als klein und mittel Seriengießer von mehreren Hundert unterschiedlichen Gussteilen pro Jahr durch den hohen Anspruch an die Flexibilität ihrer Anlagen vor besonders großen Herausforderungen. Ziel des Teilvorhabens ist es daher in Zusammenarbeit mit den Konsortialpartnern Lösungen zu entwickeln die eine vollständige digitale Vernetzung der Prozesskette ermöglicht. Hierbei soll die bereits weit fortgeschrittene Erfassung von Betriebs- und Produktionsdaten um den Aspekt der komplexen und entwicklungsintensiven Prozessdatenerfassung erweitert werden. Eines der Hauptziele ist es dabei eine Verknüpfung der erhobenen Prozessdaten mit dem einzelnen gefertigten Produkt zu verknüpfen und einen digitalen Produktpass zu generieren. Dieser digitale Produktpass erlaubt anschließend eine Rückführung der einzelnen Prozessparameter auf die Qualität des Produktes. Dabei sollen in Zusammenarbeit mit den Partnern neben klassischer statistischer Analyse Ansätze von KI und ML-Systemen entwickelt werden, die es erlauben die hochkomplexen Wechselwirkungen der Prozesskette im Guss zu entschlüsseln. PINTER GUSS wird in diesem Teilvorhaben beispielhaft die tiefgreifende Digitalisierung der Prozesskette einer klassischen mittelständischen Gießerei im Brownfield erarbeiten.
Vorgehensweise:
Für den digitalen Produktpass ist eine Nachverfolgbarkeit der Gussteile über die Prozesskette hinweg notwendig. Diese wird gemeinsam mit den Partnern der Hochschule Kempten, dem 3DVisionlab und CMO-SYS entwickelt. Hierbei werden Technologien zur Nachverfolgbarkeit sowohl der Gussteile als auch der Kerne im Sandguss entwickelt. Die entwickelten Technologien werden als Demonstratoren in die Fertigung integriert und für die weiteren Schritte der Datenerhebung verwendet.
Zur tiefgreifenden Analyse der Prozesse werden Maschinen-, Prozess-, Sensor und Qualitätsdaten digital erfasst. Mit diesen Daten wird die bestehende digitale Betriebsdatenerfassung erweitert. Die so erhobenen Daten werden anonymisiert den Projektpartnern zur Verfügung gestellt und sind notwendige Grundlage für die weiteren Entwicklungen. Um Rückschlüsse über die Prozessdaten auf die Qualität zu ziehen, müssen die entstehenden Gussfehler quantifiziert und klassifiziert werden. Hierzu wird ein optisches System zur automatischen Erfassung der oberflächlich sichtbaren Gussfehler entwickelt (3DVisionlab, CMO-SYS). Für die Röntgenprüfung von Gussteilen wird das Teilvorhaben des Fraunhofer IIS unterstützt. Auf Basis der erfassten Daten sollen KI- gestützte Analysetools entwickelt werden. Diese ReGAIN‑Services genannten Tools sollen die Themen Schmelzequalität (IDECO, GT Kassel, TU Braunschweig), Fertigungsoptimierung und Energieersparnis (TU Braunschweig, Fraunhofer IFF), Prozessoptimierung Kernfertigung und Formherstellung (HS Kempten) ermöglichen. Entwickelte Demonstratoren für KI- gestützte Analysetools und Assistenzsysteme werden getestet und validiert. Der digitale Produktpass bildet zudem die Grundlage zur zukünftigen Berechnung eines C02-Fußabdrucks und ist ein notwendiger Schritt für die Erreichung des Ziels einer hochqualitativen Kreislaufwirtschaft.
Ziel:
Ziel des Teilvorhabens ist die Erzeugung eines digitalen Produktpasses auf dessen Basis in den weiteren Teilvorhaben Analysetools und Assistenzsysteme entwickelt werden. Hierzu wird PINTER GUSS beispielhaft die tiefgreifende Digitalisierung der Prozesskette einer klassischen mittelständischen Gießerei im Brownfield erarbeiten. Mit Hilfe dieser sollen demonstrativ eine Reduktion des Energieverbrauchs und des Fertigungsausschusses erzielt werden. Zudem bildet der digitale Produktpass die Grundlage zur zukünftigen Berechnung eines C02-Fußabdrucks und ist ein notwendiger Schritt für die Erreichung des Ziels einer hochqualitativen Kreislaufwirtschaft.
- Leitung des Teilvorhabens:
- PINTER GUSS GmbH
- Kooperationspartner:
- Hochschule für angewandte Wissenschaften Kempten – IPI
- Hochschule für angewandte Wissenschaften Kempten – 3Dvisionlab
- TU-BS ifs
- TU-BS iwf
- Fraunhofer IFF
- Uni Kassel – GTK
- BREOS GmbH
- CMO-SYS GmbH
- IDECO GmbH
- Uni Kassel – GTK
- Ansprechpartner:
- Herr Joshua Bissels
- E-Mail:
- joshua.bissels@pinterguss.de
Teilvorhaben
G. A. Röders GmbH & Co. KG
Prozessoptimierung beim Druckguß durch KI-gestützte Verfahresname
Details ansehen
Teilvorhaben
G. A. Röders GmbH & Co. KG
Prozessoptimierung beim Druckguß durch KI-gestützte Verfahresname
Details ansehenDie Digitalisierung der standortübergreifenden Fertigung soll durch Informationsfluss entlang der Fertigungskette, Sensorik und KI-Methoden die Produktivität Qualität und Flexibilität erhöhen
Teilvorhaben: Prozessoptimierung beim Druckguss durch KI-gestützte Verfahrensname
Motivation:
Wir wollen die Fertigung auch standortübergreifend digitalisieren, um Probleme schneller zu erkennen und somit die Produktivität, Qualität und Flexibilität zu verbessern. Dadurch werden wir die Wirtschaftlichkeit der Produktion steigern und zum Erhalt der Werke im Standort Deutschland beitragen.
Vorgehensweise:
Dafür muss der Informationsfluss innerhalb der Fertigungskette modelliert werden. Im Weiteren müssen Messstellen identifiziert werden und entsprechend Sensorik implementiert werden. Dies liefert Daten die geclustert und verarbeitet werden. Dafür werden KI-Methoden eingesetzt und trainiert. Diese sollen Informationen liefern, die der gezielten Optimierung dienen sollen.
Ziel:
Das Ziel ist eine digitale Spiegelung der Fertigungsabläufe auch standortübergreifend entlang einer Fertigungskette zu erstellen. Diese ist als ein digitales Assistenzsystem zu verstehen, das die Mitarbeiter in der Entscheidungsfindung entlang der Fertigungskette unterstützt und die Qualität der Auslegung von neuen Prozessen verbessert.
- Leitung des Teilvorhabens:
- G.A. Röders GmbH & Co. KG
- Kooperationspartner:
- Wollin GmbH
- TU-BS ifs
- insightfabrix solutions GmbH
- bridgefield GmbH
- BREOS GmbH
- Ansprechpartner:
- Herr Gerd Röders
- E-Mail:
- Gerd.Roeders@regain.de
Teilvorhaben
TU-BS ifs
Prozessoptimierung durch KI-gestützte Verfahren
Details ansehen
Teilvorhaben
TU-BS ifs
Prozessoptimierung durch KI-gestützte Verfahren
Details ansehenVerbesserung der Resilienz des Druckgussprozesses mittels KI-Gestützter Assistenten für den Trennstoffauftrag
Teilvorhaben: „Prozessoptimierung durch KI-gestützte Verfahren“
Motivation:
Seit Beginn der Industrialisierung Deutschlands sind Gießereien ein Herzstück der deutschen Industrie. Durch ihre lange Geschichte und Tradition sind viele Gießereien generisch gewachsen und verfügen über Maschinen mit unterschiedlichen Herstellerjahren, Kommunikationsschnittstellen und Datenerfassungssystemen. Diese Heterogenität sorgt für eine meist unterschiedlich umfangreiche Datenerfassung und Konnektivität der Maschinen und entspricht daher häufig einer klassischen Brownfield-Produktionsumgebung. Dabei ergibt sich aus der einheitlichen Erfassung und Verarbeitung von prozessrelevanten Daten oft ein erheblicher Mehrwert für die Gießereien, wobei vor allem der Druckguss durch seine Rahmenbedingungen, wie der hohe Grad an Automatisierung und die Dauerform, für eine automatisierte Datenerfassung und -auswertung prädestiniert ist. Dem Einsatz von Methoden aus dem Bereich der künstlichen Intelligenz (KI) sollte hierbei besonders Beachtung geschenkt werden. So können in ihrem Teilbereich, dem maschinellen Lernens (ML), Algorithmen genutzt werden, um aus den erfassten Daten Prozesswissen zu gewinnen. Dieses kann im Folgenden zur kontinuierlichen Verbesserung der Bauteilqualität genutzt werden oder um digital qualitätssichernde Maßnahmen, welche Ausschuss echtzeitnah prognostizieren und Folgekosten dadurch minimieren können, zu erzeugen. Darüber hinaus können ML-Modelle entwickelt werden, um Statusangaben zu den Peripheriegeräten zu treffen und um Trendverläufe im Prozess, bis hin zu Fehlerzuständen bei der Anlagentechnik bereits in ihrer Entstehung zu erkennen.
Vorgehensweise:
Für dieses Vorhaben wird in enger Zusammenarbeit mit der Wollin GmbH ein Versuchsaufbau, einschließlich Forschungswerkzeug in Kooperation mit AWEBA, konzipiert, mit dem eine KI-Modellentwicklung für den Trennstoffauftrag im Druckguss ermöglicht werden soll. Anhand der daraus gewonnen Informationen soll ein zweites Modell, basierend auf dem Modell für das Sprühen, die Prozesssicherheit der Entformung der Bauteile gewährleisten. Hierfür werden anhand von zusätzlich ermittelten Sensordaten, wie bspw. Auswerferkräften, bauteilspezifische Prognosen erzeugt, welche helfen sollen den Prozess zu optimieren. Des Weiteren soll mittels einer Kombination aus numerischer Simulation und künstlicher Intelligenz der Umfang der von der Maschine bereitgestellten Daten minimiert und ein möglichst generisches ML-Modell ermöglicht werden, welches nach einer kurzen Anlernphase auf jeder Druckgussmaschine einsatzfähig sein soll, sofern die benötigten Prozessdaten vorliegen. Nach Abschluss der Erprobung in der Forschungsgießerei des ifs im Leichtmetallzentrum Soltau, sollen die genannten Modelle in einer Beta-Phase in einem realen Produktionsumfeld bei der G.A. Röders GmbH & Co. KG validiert werden. Sobald die Validierung zu befriedigenden Ergebnissen führt sollen die beiden Modelle zu einem cloudbasierten Gesamtsystem kombiniert werden, auf welches über die mit der BREOS GmbH entwickelte BREOS CORE Plattform Gießereien zugreifen können.
Ziel:
Die Resultate aus diesem Teilprojekt sollen unter anderem ein KI-gestütztes System für den Druckguss-Prozessschritt des Sprühens umfassen. Dieses System soll in der Lage sein, anhand von Temperaturverteilungen und dem Temperaturhaushalt der Druckgussform flexibel die Sprühmenge für einzelne Bereiche anzupassen. Dementsprechend kann mithilfe dieses Modells auf dynamische Prozessschwankungen reagiert werden und so beispielsweise die Formoberflächentemperatur gebietsweise durch Sprühen geregelt und die Resilienz des Gesamtprozesses mittels digitaler Prozessabbildung erhöht werden. Auch die Ausschussraten sollen in Kombination mit dem anderen KI-Modell für die Entformung signifikant verbessert werden, um so einen Beitrag zur Effizienz und damit Wirtschaftlich- und Nachhaltigkeit des Prozesses zu leisten. Durch die Eingliederung des Systems in eine Cloudplattform soll der Zugang für Gießereien erleichtert werden und die Anwendung möglichst Hardware unabhängig gestaltet sein. Ein zusätzlicher Vorteil besteht darin, dass eine Visualisierung der Ergebnisse in ein solches System eingegliedert und dadurch die Zugänglichkeit und die Interpretation der modellierten Systemergebnisse eines jeden Anwenders verbessert werden kann.
- Leitung des Teilvorhabens:
- TU Braunschweig / Institut für Füge- und Schweißtechnik
- Kooperationspartner:
- Wollin GmbH
- G. A. Röders GmbH & Co. KG
- Uni Kassel – GTK
- bridgefield GmbH
- BREOS GmbH
Assoziierter Partner:
- AWEBA Werkzeugbau GmbH
- Bühler AG
- Ansprechpartner:
- Herr Jan Nordmeier
- E-Mail:
- jan.nordmeier@tu-braunschweig.de
Teilvorhaben
TU-BS iwf
Multikriterielle, KI-basierte Assistenzsysteme für nachhaltige, energieeffiziente Gussprozesse
Details ansehen
Teilvorhaben
TU-BS iwf
Multikriterielle, KI-basierte Assistenzsysteme für nachhaltige, energieeffiziente Gussprozesse
Details ansehenProzessverbesserung und CO2-orientierte Energieflexibilität im Kokillenguss mit Hilfe von KI und Simulation
Teilvorhaben: „Multikriterielle, KI-basierte Assistenzsysteme für nachhaltige, energieeffiziente Gussprozesse“
Motivation:
Im Forschungsprojekt ReGAIN wird der Ansatz der digitalen auf CATENA-X basierenden Verknüpfung von Gießereiproduktionssystemen zur Steigerung von Effizienz, Flexibilität, Resilienz und Nachhaltigkeit verfolgt. Ziel ist es diese komplexen Produktionssysteme zu einem umfassend vernetzten Wertschöpfungssystem zu integrieren und mit der geschaffenen digitalen Transparenz neue digitale Fertigungskonzepte zu realisieren. Nur so können die wachsenden Anforderungen an die Resilienz und Nachhaltigkeit zukunftsfähiger Produktionssysteme bei gleichzeitig maximalen Grad an Fertigungsflexibilität und Interoperabilität erfüllt werden. Als Konsequenz lassen sich mit dem ganzheitlichen digitalen Lösungsansatz bisher nicht genutzte Energie- und Ressourceneffizienzpotenziale für eine ökologisch nachhaltige Gießereiindustrie im Sinne des 2021 aktualisierten „European Green Deal“ erschließen. Das IWF fokussiert im Teilprojekt die Entwicklung von multikriteriellen, KI-basierten Ansätzen zur Optimierung der Prozessqualität sowie der Energieeffizienz mit den resultierenden Umweltwirkungen. Unterziele sind daher die Optimierung der Produktionsprozess und die damit einhergehende Minimierung des Ressourcenverbrauchs mittels virtueller Qualitätsvorhersagen, die Minimierung des CO2-Fußabdrucks durch eine simulative Energieoptimierung sowie die Verbesserung der Produktqualität. Der Fokus liegt hierbei vor allem auf dem Bereich des Prozessschrittes Schmelze. Für eine nachhaltige Verbesserung der Qualität von Gussbauteilen im Kokillenguss ist die Herstellung hochqualitativer Schmelzen ein bedeutendes Thema. Dieser Aspekt wird zunehmend durch den steigenden Einsatz an Sekundärlegierungen, für die das Wissen über die Prozessparameter weiter an Bedeutung gewinnt, verstärkt. Neben der Qualität steht dabei auch eine Optimierung des Energiebedarfs durch eine ideale Prozessführung im Fokus. Durch die Erzeugung einer hohen Prozessdatendichte wird es möglich werden, Systeme zu entwickeln, welche die komplexen Zusammenhänge analysieren und Handlungsempfehlungen bieten. Als weitere Zielgröße werden neben den Qualitäts-Parametern der Prozesse ebenfalls die Energievierbräuche und der daraus resultierende CO2-Fußabdruck berücksichtigt.Vorgehensweise:
Das Vorgehen orientiert sich an dem Regelkreis eines Cyber-Physikalischen Produktionssystems (CPPS), siehe Abbildung, welches als Grundlage für den Aufbau datenbasierter Systeme in Produktionssystemen dient. Das CPPS umfasst vier Bereiche (Physische Welt, Datenerfassung, Cyber-Welt, Entscheidungsunterstützung), welche die vier wesentlichen Schritte zur Entwicklung und Implementierung der beschriebenen Systeme darstellen.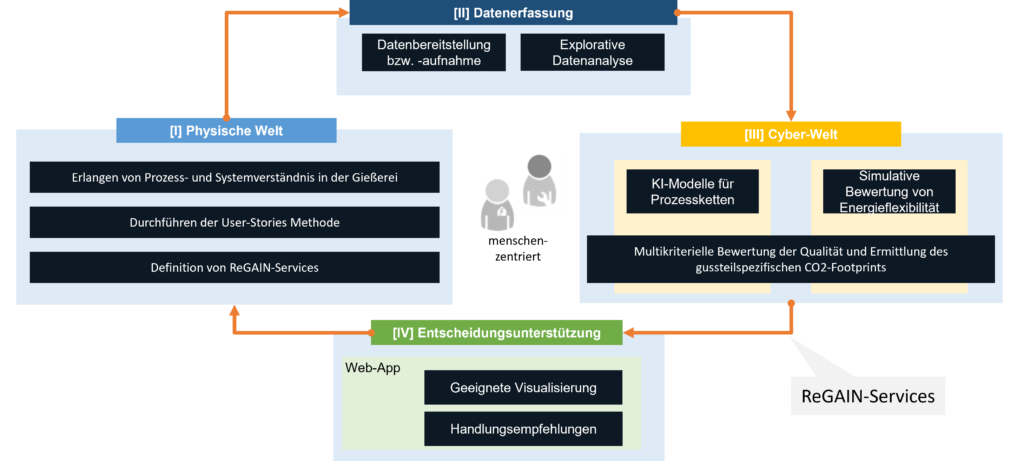
- KI-Modell für die Vorhersage von Produktionsstillständen
- KI-Modell für die Steuerung des Impeller-Prozesses
- KI-Modell zur Vorhersage der Gussteilqualität
- KI-Modell für die Vorhersage der Schmelzezusammensetzung während Zulegierung, Veredelung und Kornfeinung.
Ergebnis:
Im Teilprojekt werden die Entwicklung verschiedener KI-Services angestrebt, welcher die Prozesskette digitalisieren und zwei Funktionen erfüllt. Die erste Funktion ist die echtzeitfähige Entscheidungsunterstützung. Die zweite Funktion ist die Herleitung von Merkmalen für die Prozess- und Produktqualität zur Steuerung und Optimierung der Prozesskette. Die Modelle werden in ein demonstratives Assistenzsystem für eine Entscheidungsunterstützung der Stakeholder eingebettet. Darüber hinaus werden ebenfalls die Energiebedarfe sowie die Energieeffizienz der Prozesse betrachtet und bewertet. Mit Hilfe der Simulation ist eine Abschätzung und Analyse der Umweltwirkungen in Abhängigkeit von Prozessparametern und Einflussgrößen möglich. Das Modell wird zur Ableitung von Handlungsempfehlungen für den energieflexiblen Betrieb von Gießereien verwendet. Weiterhin sollen alternative Wärme- und Strompfade berücksichtigt und bewertet werden, um Handlungsempfehlungen abzuleiten. Ergebnis der Zusammenführung der beiden Ansätze ist die Entwicklung eines datengetriebenen multikriteriellen Services, welcher in der energetisch- als auch qualitätsoptimierten Prozessplanung bzw. -führung unterstützt und somit verschiedene Zielgrößen berücksichtigt.- Leitung des Teilvorhabens:
- TU Braunschweig IWF
- Kooperationspartner:
- PINTER GUSS GmbH
- Uni Kassel – GTK
- IDECO GmbH
- HEITEC PTS GmbH
- Fraunhofer IIS
- Fraunhofer IFF
- BREOS GmbH
- bridgefield GmbH
- LGL GmbH
- Ansprechpartner:
- Organisatorisch & Bereich KI: Marija Lindner
- Ansprechpartner:
- Bereich Energie und Simulation: Benjamin Uhlig
- E-Mail:
- b.uhlig@tu-braunschweig.de
Teilvorhaben
VDMA e.V.
Standardisierung von Betriebsdaten in der Gießerei
Details ansehen
Teilvorhaben
VDMA e.V.
Standardisierung von Betriebsdaten in der Gießerei
Details ansehenInteroperabilität durch standardisierte OPC UA Schnittstellen von Betriebsdaten in der Gießerei
Teilvorhaben: „Standardisierung von Betriebsdaten in der Gießerei“
Motivation:
Die mittelständisch strukturierte und energieintensive Gießereiindustrie ist eine Schlüsselindustrie für den Maschinenbau und die Automobilindustrie. Der Anstieg der Energiekosten in den letzten Jahren, bedingt durch politische und wirtschaftliche Krisen wie die Corona-Pandemie und den Ukraine-Krieg, hat eine besonders schwierige Situation geschaffen. Hinzu kommt das Ziel des „European Green Deal“, die CO2-Emissionen im Vergleich zu 1990 bis 2030 um 50-55% zu reduzieren. Gleichzeitig ist Deutschland als einer der weltweit größten Produzenten von Stahl- und Aluminiumguss unter erheblichem Wettbewerbsdruck, sowie steigenden Liefer- und Qualitätsdruck. Um diesen Herausforderungen zu begegnen, ist eine intelligente und optimierte Produktion von Gussteilen erforderlich. Die Digitalisierung der Gießereiindustrie bietet großes Potenzial, Daten zur Prozessoptimierung und Qualitätssteigerung zu nutzen. Durch moderne technische Lösungen wie KI könnte aus diesen Daten ein Mehrwert geschaffen werden. Eine standardisierte Schnittstelle für Daten würde den Umfang und die Vielfalt der Möglichkeiten erweitern und damit ein höheres Maß an Flexibilität und Resilienz für die Optimierung der Gießereiprozesse erreichen. Im Rahmen des Teilprojektes werden auf Basis der OPC UA Technologie digitale Schnittstellen für Betriebsdaten der Gießerei für darauf aufbauende KI-Prozessketten entwickelt, und als Open Source Industriestandard veröffentlicht.Vorgehensweise:
Der VDMA vertritt in dem Projekt die Interessen des gesamten Maschinen- und Anlagenbaus. In dieser Rolle entwickelt er mit den Projektpartnern offene Schnittstellenstandards. Die beiden größten Herausforderungen (Pain Points), die große Heterogenität von Speziallösungen im Gießereiumfeld und die Übertragbarkeit der Ergebnisse, werden durch diese Standardisierung adressiert. Die in ReG:AIN zu entwickelnden Standards werden Betriebsdaten rund um die Gießereiprozesse und die beteiligten Module beschreiben. Dabei müssen bestehende „Meta-Standards“ wie „OPC UA for Machinery“ und die modulare Strukturierung in der Spezifikation „High Pressure Die Casting“ berücksichtigt werden, um eine Harmonisierung in und über die Branche hinaus zu erreichen. Dies ist eine zentrale Voraussetzung, um mit bestehenden Systemen interagieren zu können und nicht nachhaltige Insellösungen zu vermeiden. Innerhalb des Arbeitspaketes werden interoperable Schnittstellenstandards für die Gießverfahren (Kokillen-, Sand-, Kernpaket-, Druckguss) bzw. für die jeweiligen Module gemeinsam mit den Mitgliedern des VDMA- Fachverbandes definiert und im Hinblick auf eine homogene Integration der Datenquellen konsolidiert. Mit dem Ziel der Standardisierung von Betriebsdaten aus dem Gießereiumfeld zur effizienten Nutzung in den darauf aufbauenden KI-Prozesskettenmodellen werden in der ersten Projektphase die offenen Felder in der Informationsmodellierung analysiert und nach Dringlichkeit strukturiert. Darauf aufbauend werden Informationsmodelle für die für das Projekt wichtigsten Daten, vornehmlich Prozessdaten, die in AP 1 und AP 2 verwendet werden, erstellt. In der zweiten Projektphase werden diese in voraussichtlich mehrere standardisierte OPC UA Spezifikationen überführt. Hierbei kann der VDMA auf Erfahrungen aus über 40 Arbeitsgruppen im Rahmen der Entwicklung von OPC UA Spezifikationen zurückgreifen. Nach Fertigstellung der Spezifikationen werden diese über den DIN-Anzeiger als VDMA Einheitsblatt und global über die OPC Foundation frei verfügbar veröffentlicht, sodass auch Unternehmen außerhalb des Projektes die standardisierten Spezifikationen nutzen können und eine globale Adaption ermöglicht wird. Die im Rahmen des Projektes durch den VDMA entwickelten Software-Implementierungen werden durch die umati Community veröffentlicht und erprobt. Umati ist eine globale, auf Open Source Lösungen spezialisierte Community, die eine einheitliche und branchenübergreifende Implementierung der OPC UA Spezifikationen anstrebt und damit einen ersten Datenraum für standardisierte Betriebsinformationen realisiert.Ziel und Ergebnis:
Ziel des VDMA ist es, eine standardisierte Schnittstelle für Maschinen aus der Gießereibranche auf Basis von OPC UA zu entwickeln. Hierzu wird ein offener Standard sowie eine Referenzimplementierung für die Datenschnittstellen entwickelt. Kerntechnologie ist OPC UA, der im Maschinen- und Anlagenbau bevorzugte Standard zur Kommunikation und Standardisierung von Betriebs- und Produktionsdaten. Im Rahmen des Projektes werden herstellerübergreifende OPC UA Spezifikationen für die Gießereiindustrie entwickelt. Nach Fertigstellung der Spezifikationen werden diese als Open Source über den DIN-Anzeiger als VDMA-Einheitsblatt und global über die OPC Foundation frei verfügbar veröffentlicht. Die Softwareimplementierungen dieser Spezifikationen wird ebenfalls veröffentlicht und erprobt.- Leitung des Teilvorhabens:
- Verband Deutscher Maschinen- und Anlagenbau, VDMA e. V.
- Ansprechpartner:
- Dr. Ing. Thomas Dasbach
- E-Mail:
- thomas.dasbach@vdma.org
- Ansprechpartner:
- Zain Aabideen
- E-Mail:
- zain.aabideen@vdma.org
Teilvorhaben
Wollin GmbH
Prozessoptimierung der Trennstoffapplikation im Druckguß durch KI-gestützte Verfahren
Details ansehen
Teilvorhaben
Wollin GmbH
Prozessoptimierung der Trennstoffapplikation im Druckguß durch KI-gestützte Verfahren
Details ansehenVerbesserung der Resilienz des Druckgussprozesses mittels KI-Gestützter Assistenten für den Trennstoffauftrag
Teilvorhaben: „Prozessoptimierung der Trennstoffapplikation im Druckguss durch KI-gestützte Verfahren“
Motivation:
Die Druckgussindustrie in Deutschland besteht zum großen Teil aus mittelständischen Unternehmen, die sich in einer zunehmend schwierigen Wettbewerbssituation befinden. Die aktuellen Herausforderungen als energieintensive Branche (Kosten), der Wandel der Automobilindustrie mit Veränderungen im Teilespektrum zu immer komplexer und größer werdenden Bauteilen mit immer höheren Qualitätsanforderungen, der intensive Wettbewerb aus Asien bei gleichzeitigem dramatisch zunehmenden Fachkräftemangel können nur mit einer massiv verbesserten Automatisierung des gesamten Prozesses begegnet werden.
Bei einem Prozess wie dem Druckguss mit sehr vielen, zum Teil in vielfältigen Abhängigkeiten stehenden Parametern kann dies nur durch neue Methoden, mit Hilfe von KI Assistenten und ML Systemen erreicht werden. Hierzu müssen jedoch in Teilbereichen noch die nötigen Voraussetzungen geschaffen werden, da in den heute real vorhandenen Anlagen oft noch die Interfaces/Datenmodelle fehlen und viele relevante Parameter noch gar nicht oder nicht ausreichend erfasst werden, um qualitative Auswertungen erst zu ermöglichen.
Die Wollin GmbH als Spezialist für Trennmittelapplikation wird sich daher im Rahmen dieses Teilvorhabens mit der Frage beschäftigen, wie dieser bisher in der Praxis noch komplett ungeregelte Prozess sinnvoll digitalisiert werden kann, um den übergeordneten Systemen die für die Prozessoptimierung nötigen Daten zur Verfügung zu stellen und die Ergebnisse der Modelle wiederum in den Prozess zurückzuführen.
Vorgehensweise:
Im Rahmen dieses Teilvorhabens sind mehrere Aufgaben vorgesehen. Zunächst wird in Zusammenarbeit mit der TU Braunschweig versucht, die typischen in der Praxis auftretenden Fehlerbilder beim Trennstoffauftrag zu kategorisieren und durch nachgestellte Fehler an realen Sprühsystemen im Versuchsaufbau zu reproduzieren. Ziel ist es, anhand eines Versuchstandes mit einer Testform der Fa. AWEBA die Auswirkung dieser simulierten Fehler messtechnisch zu erfassen und automatisiert ausreichend große Datenreihen für das Training der KI-Modelle zu generieren.
Weiterhin wird parallel dazu ein Datenmodell entwickelt, dass den Trennstoffauftrag über die Formgeometrie in Abhängigkeit der Geometrie unterschiedlichster Sprühwerkzeugkonfigurationen, Bewegungsprogramme und Prozessparameter zunächst als Soll- und später auch als Istwert den anderen Projektpartnern zur Verfügung stellen soll.
Drittens wird eine Erweiterung der bei den Projektpartnern vorhanden Sprühsysteme entwickelt, die gezielt die Ergebnisse der KI-Optimierung automatisiert im Prozess umsetzen kann.
Des Weiteren beteiligt sich Wollin an der Standardisierung der so gewonnenen Datenmodelle und Schnittstellen mit OPC UA, um die Ergebnisse zukünftig in existierenden Anlagen in der Industrie einfach umsetzen zu können.
Ziel:
Ziel dieses Teilvorhabens ist es, den Prozess des Trennmittelauftrages im Druckguss, der bisher hauptsächlich manuell eingerichtet und optimiert wird und im weiteren Produktionsverlauf weitgehend ungeregelt verläuft, so weit digital zu erfassen und abzubilden, dass der Prozess mit Hilfe eines KI-Modells geführt und geregelt werden kann. Zusammen mit den Partnern TU Braunschweig und G.A. Röders soll dies anhand von Praxisbeispielen demonstriert werden. Da der Trennstoffauftrag einen maßgeblichen Einfluss auf Ausschussrate und Qualität der Bauteile hat, wird dies einen erheblichen Beitrag zur Wirtschaftlichkeit und damit zur Resilienz des Gesamtprozesses Druckguss leisten.
- Leitung des Teilvorhabens:
- Wollin GmbH
- Kooperationspartner:
- TU-BS ifs
- G. A. Röders GmbH & Co. KG
- Ansprechpartner:
- Herr Björn Wollin
- E-Mail:
- bjoern.wollin@wollin.de